

 Язык

1. Переход к киберфизическому производству бетона
Коммерческое производство товарного бетона требует абсолютной реологической стабильности. Современные инфраструктурные проекты, использующие высокопрочный бетон (HPC), предписывают строгие водоцементные отношения, часто с допуском менее 1,0 процента. Устаревшее предприятие, полагающееся на ручную оценку оператора и базовые гравиметрические весы, не может стабильно соответствовать этим жестким требованиям. Отбракованная партия бетона объемом 10 кубических метров влечет за собой огромные финансовые потери, связанные с порчей сырья, простоем автопарка и затратами на демонтаж конструкций на строительной площадке.
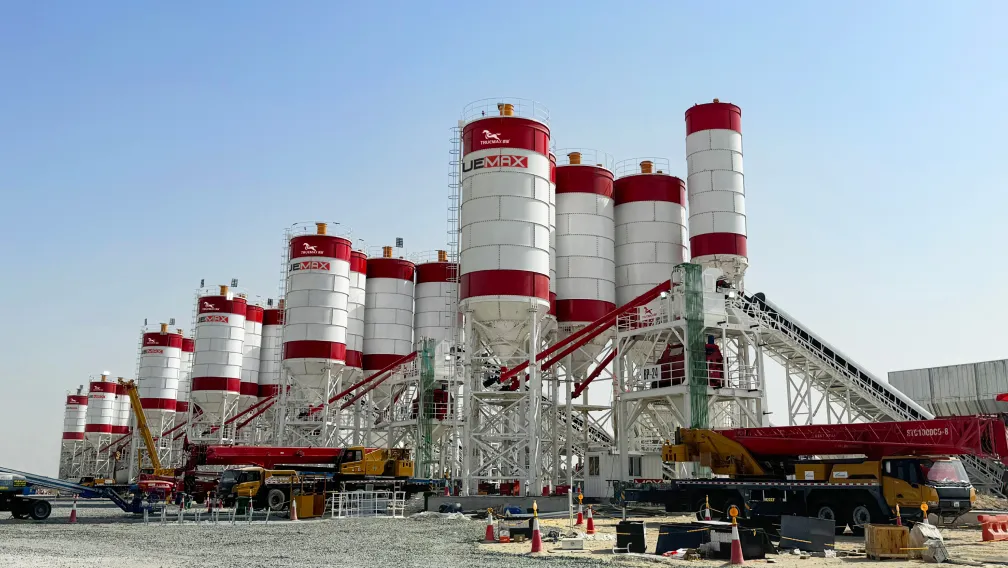
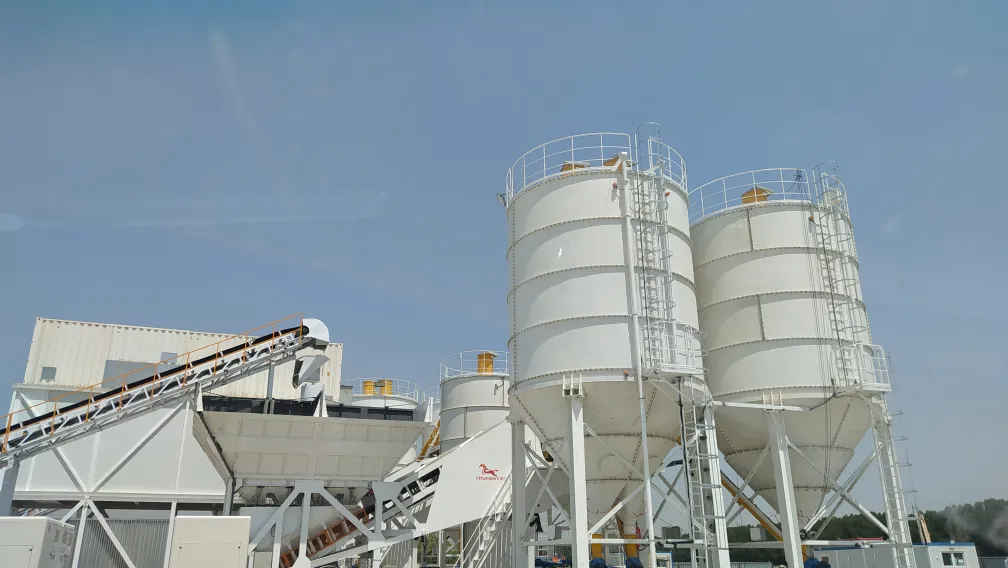
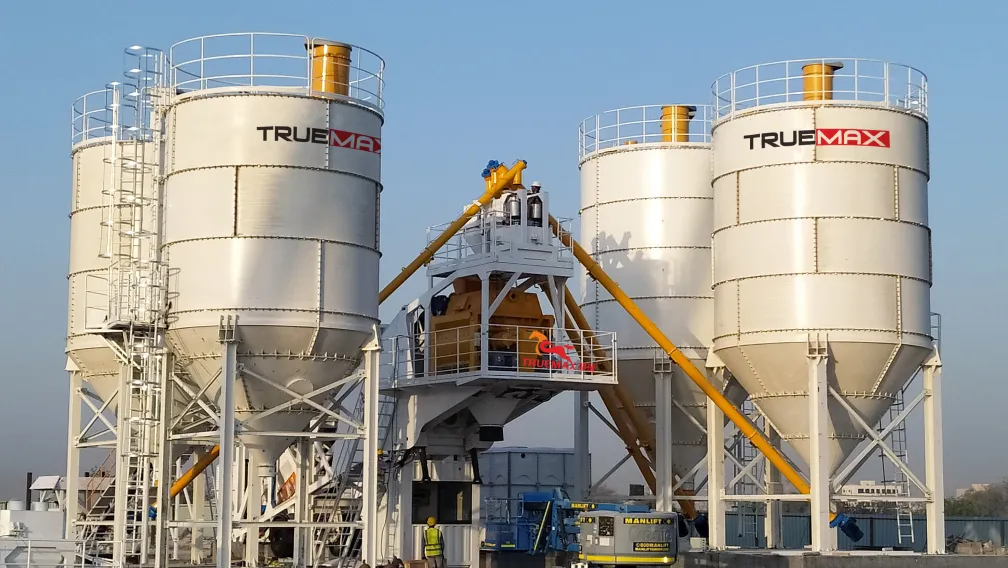
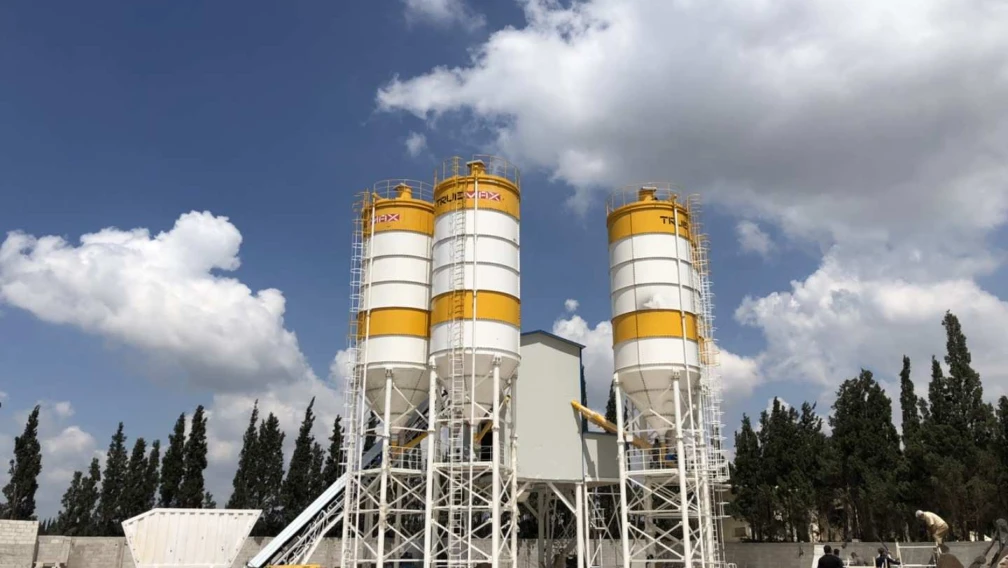
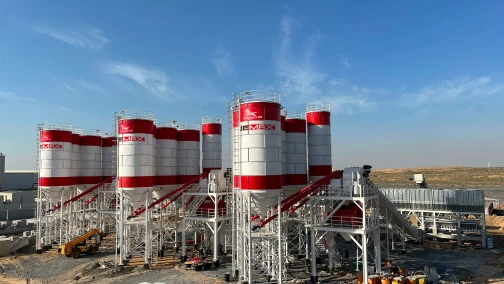
Чтобы гарантировать однородность от замеса к замесу, современный бетонный завод функционирует как высокоинтегрированная киберфизическая система. Программируемые логические контроллеры (ПЛК) напрямую взаимодействуют с сетью микроволновых датчиков, тензодатчиков и электрических ваттметров. Этот уровень автоматизации непрерывно отслеживает параметры окружающей среды, свойства материалов и механическое сопротивление, динамически корректируя пропорции смеси в режиме реального времени еще до того, как материал будет выгружен в транспортные средства.
2. Компенсация влажности заполнителя: интеграция микроволновых датчиков
Наибольшей переменной в производстве бетона является колеблющаяся влажность штабелей исходного заполнителя. Песок и щебень, хранящиеся на открытых площадках, впитывают дождевую воду и грунтовую влагу. Если по рецепту требуется 1000 килограммов песка, а этот песок содержит 6 процентов внутренней влаги, оператор неосознанно вводит в смесь 60 литров неучтенной свободной воды. Эта лишняя вода резко меняет конечный предел текучести, прочность и удобоукладываемость бетона.
Промышленная автоматизация устраняет эту ошибку за счет непрерывной компенсации влажности. Высоконадежные микроволновые радарные датчики устанавливаются непосредственно внутри затворов выгрузки заполнителя или основных весовых бункеров. В отличие от старых емкостных датчиков, которые крайне чувствительны к химическому составу заполнителя и перепадам температур, микроволновые датчики проникают сквозь поток материала для измерения внутренней диэлектрической проницаемости заполнителей.
Датчик передает процентные значения влажности в реальном времени на центральный ПЛК со скоростью 25 показаний в секунду. Программное обеспечение автоматизации мгновенно выполняет математический пересчет: оно увеличивает целевой вес сухого заполнителя для компенсации веса воды, замещающей камень, и одновременно вычитает этот точный объем жидкости из дозировки основных весов воды. Такая замкнутая компенсация гарантирует идеальную фиксацию точного теоретического водоцементного отношения независимо от внезапных ливней или высыхания склада.
3. Мониторинг осадки конуса в реальном времени с помощью ваттметрии двигателя смесителя
При централизованном смешивании проверка точной осадки конуса (подвижности) влажного бетона внутри герметичного двухвального смесителя представляет собой физическую проблему. Операторы не могут точно визуально оценить смесь, пока тяжелые стальные люки заблокированы. Вместо этого передовые бетонные заводы используют контроль осадки конуса по электрическому ваттметру для механической оценки реологии смеси.
Принцип основан на сопротивлении крутящему моменту двигателя. Жесткий бетон с низкой осадкой конуса создает огромное сопротивление движению чугунных смесительных лопаток, заставляя приводные электродвигатели потреблять больший электрический ток (силу тока) для поддержания скорости вращения. И наоборот, высокоподвижный бетон оказывает меньшее сопротивление, что приводит к меньшему потреблению мощности.
ПЛК завода непрерывно отслеживает кривую потребления активной мощности двигателями двухвального смесителя. На этапе пусконаладки инженеры калибруют программное обеспечение, сопоставляя конкретные значения сопротивления в киловатт-часах с физическими измерениями осадки конуса. В ходе ежедневной эксплуатации система оценивает кривую активной мощности в последние 15 секунд цикла перемешивания. Если сопротивление двигателя слишком велико, что указывает на чрезмерную жесткость смеси, автоматизированная система дозирования впрыскивает микродозу воды или суперпластификатора непосредственно в смесительное корыто, доводя замес до точной целевой осадки конуса перед открытием разгрузочных затворов для загрузки в автобетоносмеситель.
4. Допуски дозирования и калибровка химических добавок
Современные конструкционные смеси в значительной степени зависят от химических компонентов, включая суперпластификаторы на основе поликарбоксилатного эфира (PCE), стабилизаторы гидратации и воздухововлекающие добавки. Эти химикаты высококонцентрированы. Передозировка всего в 500 миллилитров в крупном замесе может задержать время начала схватывания конструкционной плиты на несколько часов или вызвать катастрофическое расслоение заполнителя.
Автоматизированные бетонные заводы используют изолированные гравиметрические комплексы дозирования жидкостей. Вместо того чтобы полагаться на объемные расходомеры, которые дают сбой при изменении вязкости химикатов из-за падения температуры, добавки закачиваются в подвесные весовые колбы из нержавеющей стали, оснащенные высокоточными тензодатчиками. ПЛК управляет прецизионными пневматическими дисковыми затворами для выполнения двухэтапного цикла дозирования: быстрое основное заполнение с последующей микроимпульсной доводкой для достижения точного целевого веса.
Для предотвращения перекрестного химического загрязнения, нейтрализующего активные полимеры, каждая добавка взвешивается в отдельной колбе и сбрасывается через независимый напорный коллектор непосредственно в линию слива воды. Это гарантирует, что химикаты предварительно разбавляются и равномерно распределяются в матрице заполнителя в ту самую секунду, когда они попадают в смесительную камеру.
5. Последовательности ленточной подачи: оптимизация двухвальной гомогенизации
Последовательность, в которой сырье поступает в смеситель, определяет механический износ машины и продолжительность цикла перемешивания. Плохо запрограммированный завод сначала сбрасывает все заполнители, затем внезапно высыпает сухой цемент и, наконец, подает воду. Такая последовательность вызывает сильное налипание (head-packing): цементный порошок ударяется о влажное днище смесителя и мгновенно образует плотный, неперемешиваемый твердый слой, который заклинивает смесительные лопатки и вводит двигатели в режим экстремальной перегрузки.
Программное обеспечение автоматизации выполняет точный протокол выгрузки материалов, известный как ленточная подача (Ribbon Feeding). Промежуточный бункер заполнителей, весы цемента и клапаны сброса воды программируются на одновременное открытие, но с математически разнесенной степенью открытия. Материалы поступают в двухвальный смеситель в виде перекрывающейся, предварительно смешанной ленты. Цемент оказывается зажатым между слоями влажного заполнителя и впрыскиваемой воды. Ленточная подача устраняет пыление сухого цемента, предотвращает налипание материала на днище смесителя и сокращает необходимое время принудительного механического перемешивания до 30 процентов, обеспечивая значительную экономию электроэнергии за полную рабочую смену.
6. Синхронизация производства партий с логистикой укладки на объекте
Полностью автоматизированный бетонный завод действует как задатчик ритма для всей логистической цепочки строительства. Скорость производства должна быть электронно синхронизирована с возможностями приемного оборудования на строительной площадке.
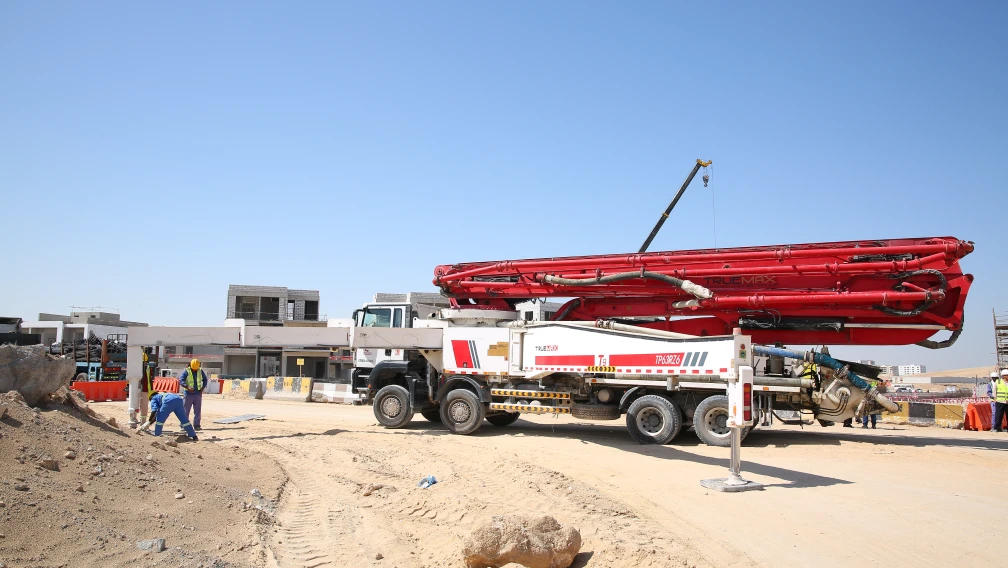
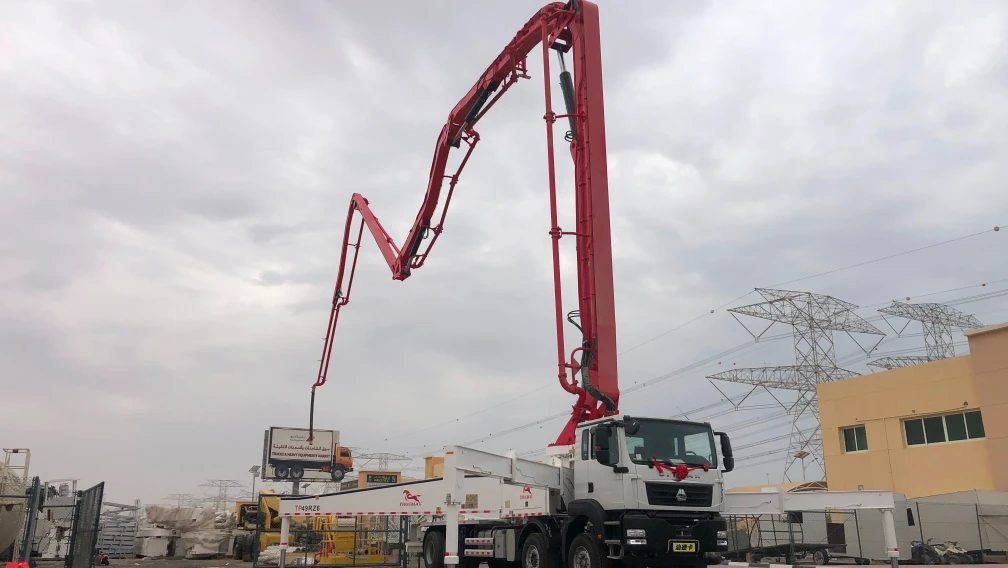
Если завод производит 150 кубических метров в час, но на площадке стационарный бетононасос подает высоковязкий материал вертикально вверх по ядру небоскреба со скоростью всего 60 кубических метров в час, транспортный парк выстроится в очередь на объекте. Бетон, простаивающий в барабане миксера более 90 минут, начинает проходить начальную гидратацию, стремительно теряя подвижность. Когда этот лежалый бетон наконец выгружается в автобетононасос со стрелой, жесткий материал вызовет огромное трение в магистрали, что приведет к взрывным скачкам давления и потенциальным закупоркам трубопровода.
Передовое диспетчерское программное обеспечение завода использует GPS-мониторинг и телеметрию насосов со стройплощадки для автоматического регулирования очереди замесов. ПЛК корректирует часовую производительность завода в точном соответствии со скоростью потребления бетононасосов, гарантируя, что каждый миксер прибывает со свежим материалом именно тогда, когда бункер насоса требует пополнения, что исключает появление холодных швов в конструкции и снижает перерасход топлива автопарком.
7. Часто задаваемые вопросы
В1: В чем разница между емкостными и микроволновыми датчиками влажности?
О: Емкостные датчики измеряют влажность на основе электропроводности, что делает их крайне уязвимыми к ошибкам, вызванным изменениями минерального состава заполнителя, содержания солей и температуры окружающей среды. Микроволновые радарные датчики измеряют диэлектрическую проницаемость самой воды, игнорируя минеральные свойства камня, что обеспечивает высокоточные показания влажности без дрейфа независимо от изменений внешней среды.
В2: Может ли бетонный завод автоматически подстраиваться под различные коэффициенты водопоглощения заполнителя?
О: Да, передовая автоматика бетонного завода позволяет операторам вводить удельный вес и коэффициент водопоглощения различных заполнителей (например, пористого легкого вспученного сланца по сравнению с плотным гранитом). ПЛК рассчитывает разницу между общей внутренней влажностью и поверхностной свободной влагой, гарантируя, что из воды затворения вычитается только поверхностная влага.
В3: Как ваттметр определяет осадку конуса бетона внутри смесителя?
О: Ваттметр измеряет активную электрическую мощность (в киловаттах), потребляемую приводными двигателями смесителя. Бетон с низкой осадкой конуса (жесткий) создает высокое механическое трение о смесительные лопатки, заставляя двигатель потреблять больше энергии. Бетон с высокой осадкой конуса (подвижный) создает меньшее трение. Программное обеспечение автоматизации напрямую сопоставляет эту кривую энергопотребления с установленными значениями осадки конуса в режиме реального времени.
В4: По какой причине система дозирования может выдавать неверные объемы химических добавок?
О: Неточное дозирование химикатов почти всегда вызвано использованием объемных расходомеров в регионах с широкими перепадами температур. Вязкость химикатов меняется с температурой, замедляя или ускоряя поток. Переход на гравиметрическую систему (физическое взвешивание жидкости на тензодатчике) обеспечивает абсолютную точность дозирования независимо от вязкости жидкости.
В5: Что такое налипание (head-packing) и как автоматическая ленточная подача предотвращает его?
О: Налипание происходит, когда сухой цементный порошок падает на влажное днище смесителя раньше заполнителей, создавая непроницаемый слой затвердевшего теста, который блокирует механические лопатки. Ленточная подача предотвращает это путем одновременной выгрузки заполнителей, цемента и воды послойным потоком, гарантируя механическое смешивание цемента с камнем еще до того, как он коснется дна корыта.
В6: Как часто необходимо калибровать весы коммерческого бетонного завода?
О: Международные стандарты производства бетона обычно требуют физической калибровки гравиметрических весов (тензодатчиков цемента, заполнителей и воды) сертифицированными контрольными гирями каждые 6–12 месяцев. Кроме того, программное обеспечение автоматизации завода выполняет непрерывную процедуру автоматического тарирования перед каждым замесом, чтобы обнулить вес любой остаточной пыли материала, налипшей на стенки бункера.
8. Техническая консультация по оборудованию
Переход на полностью автоматизированную систему дозирования фундаментально снижает потери материала, исключает отбраковку партий и уменьшает расходы на электроэнергию в расчете на каждый произведенный кубический метр. Для интеграции передовой микроволновой компенсации влажности, контроля осадки конуса по ваттметру или прецизионного гравиметрического дозирования добавок в ваше существующее или проектируемое производство отправьте спецификации вашего завода команде инженеров Truemax, чтобы получить комплексное предложение по модернизации автоматики в течение 24 часов.
-

TRUEMAX
Производитель оборудования для бетонных и строительных работКомпания TRUEMAX основана в 2003 году. Мы проектируем, производим и поставляем бетононасосное оборудование, дробильные установки и строительные подъемные механизмы с собственного завода в Хайнине (Китай) на строительные площадки более чем 120 стран мира.