

 Langue

1. La transition vers une production de béton cyber-physique
La production commerciale de béton prêt à l'emploi exige une constance rhéologique absolue. Les projets d'infrastructure modernes utilisant du béton à hautes performances (BHP) imposent des rapports eau/ciment stricts, souvent avec une marge de tolérance inférieure à 1,0 %. Une installation ancienne reposant sur le jugement manuel de l'opérateur et des balances gravimétriques de base ne peut pas respecter systématiquement ces spécifications serrées. Un chargement de 10 mètres cubes de béton refusé entraîne d'énormes pénalités financières liées au gaspillage de matières premières, à l'immobilisation de la flotte de transport et aux coûts de démolition structurelle sur le chantier.
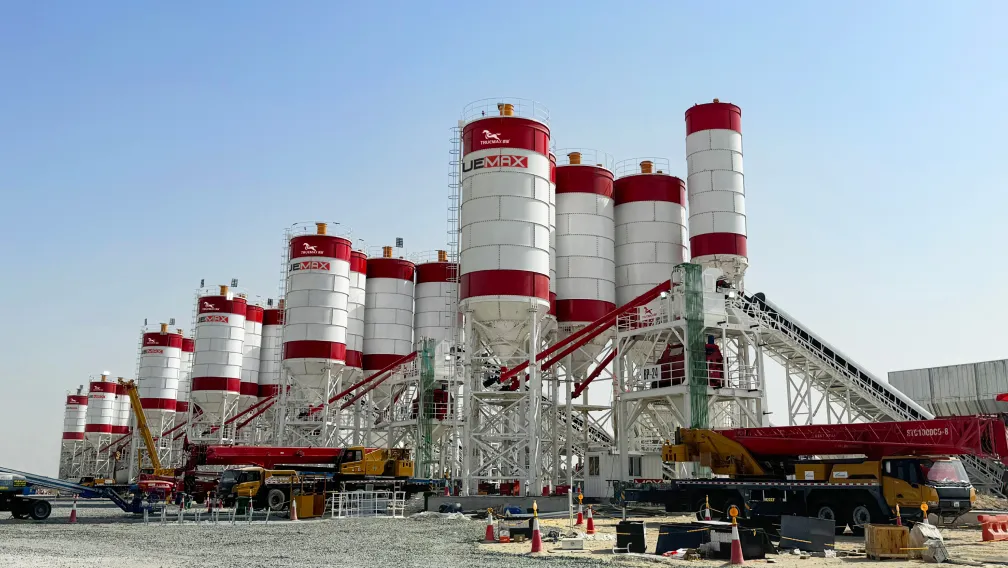
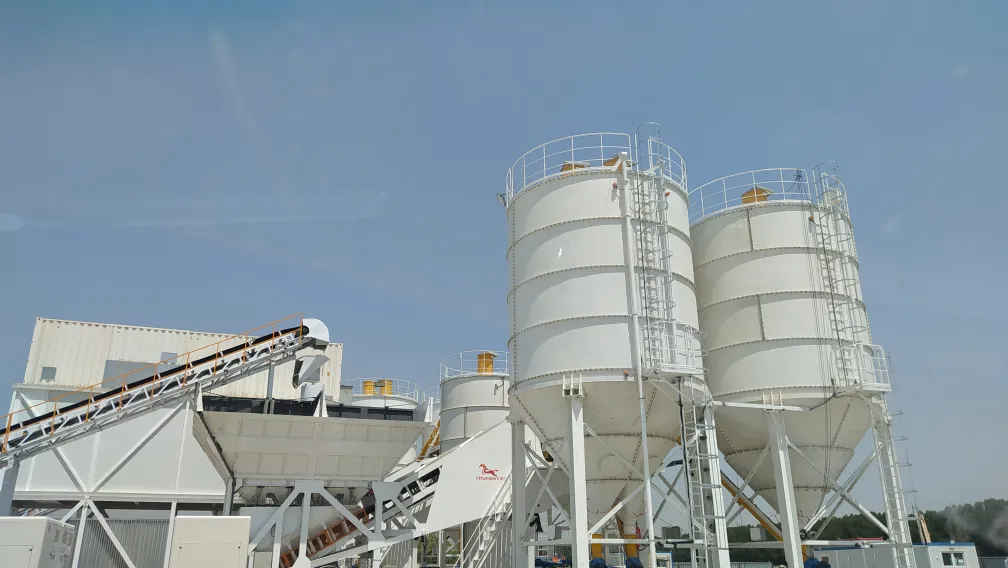
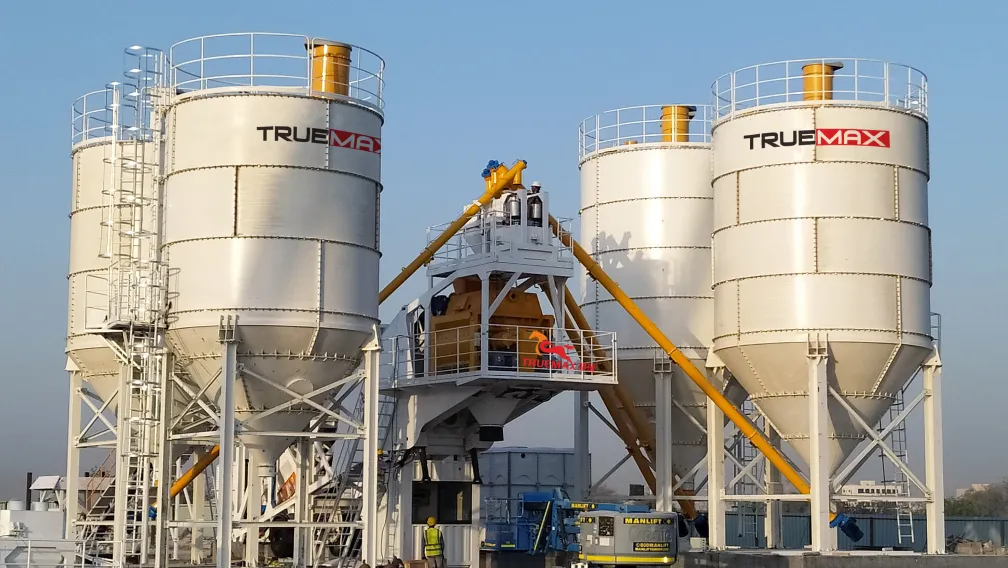
Pour garantir l'homogénéité d'une gâchée à l'autre, la centrale à béton moderne fonctionne comme un système cyber-physique hautement intégré. Les automates programmables industriels (API / PLC) s'interfacent directement avec un réseau de capteurs à micro-ondes, de cellules de charge et de wattmètres électriques. Cette couche d'automatisation surveille en permanence les variables environnementales, les propriétés des matériaux et la résistance mécanique, ajustant dynamiquement les proportions du mélange en temps réel avant même que le matériau ne soit déchargé dans la flotte de livraison.
2. Compensation de l'humidité des granulats : Intégration de capteurs à micro-ondes
La plus grande variable dans la production de béton est la fluctuation de la teneur en humidité des stocks de granulats bruts. Le sable et la pierre concassée stockés à l'air libre absorbent l'eau de pluie et l'humidité du sol. Si une formule de dosage exige 1 000 kilogrammes de sable et que ce sable contient 6 % d'humidité interne, l'opérateur injecte sans le savoir 60 litres d'eau libre non documentée dans le mélange. Cet excès d'eau altère considérablement la limite d'élasticité finale et l'ouvrabilité du béton.
L'automatisation industrielle élimine cette erreur grâce à la compensation continue de l'humidité. Des capteurs radar à micro-ondes robustes sont installés directement à l'intérieur des trappes de déchargement des granulats ou des trémies de pesage principales. Contrairement aux anciens capteurs capacitifs, très sensibles à la composition chimique des granulats et aux variations de température, les capteurs à micro-ondes pénètrent dans le flux de matériaux pour mesurer la constante diélectrique interne des granulats.
Le capteur transmet les pourcentages d'humidité en temps réel à l'API central à raison de 25 lectures par seconde. Le logiciel d'automatisation effectue instantanément une déduction mathématique : il augmente le poids cible de granulats secs pour compenser le poids de l'eau remplaçant la pierre, et déduit simultanément ce volume exact de liquide du dosage de la balance à eau principale. Cette compensation en boucle fermée garantit que le rapport eau/ciment théorique exact reste parfaitement verrouillé, quelles que soient les averses soudaines ou les conditions de séchage du parc.
3. Surveillance de l'affaissement en temps réel par wattmétrie du moteur de malaxeur
Dans une opération de malaxage centralisé, la vérification de l'affaissement exact (fluidité) du béton frais à l'intérieur d'un malaxeur à double arbre scellé présente un obstacle physique. Les opérateurs ne peuvent pas inspecter visuellement le mélange avec précision lorsque les lourdes portes en acier sont verrouillées. Au lieu de cela, les centrales à béton avancées utilisent le contrôle d'affaissement par wattmètre électrique pour évaluer mécaniquement la rhéologie du mélange.
Le principe repose sur la résistance au couple du moteur. Un béton rigide à faible affaissement crée une traînée immense contre les pales de malaxage en fonte, forçant les moteurs d'entraînement électriques à tirer un courant électrique plus élevé (ampérage) pour maintenir leur vitesse de rotation. Inversement, un béton très fluide offre moins de résistance, ce qui entraîne une consommation d'énergie plus faible.
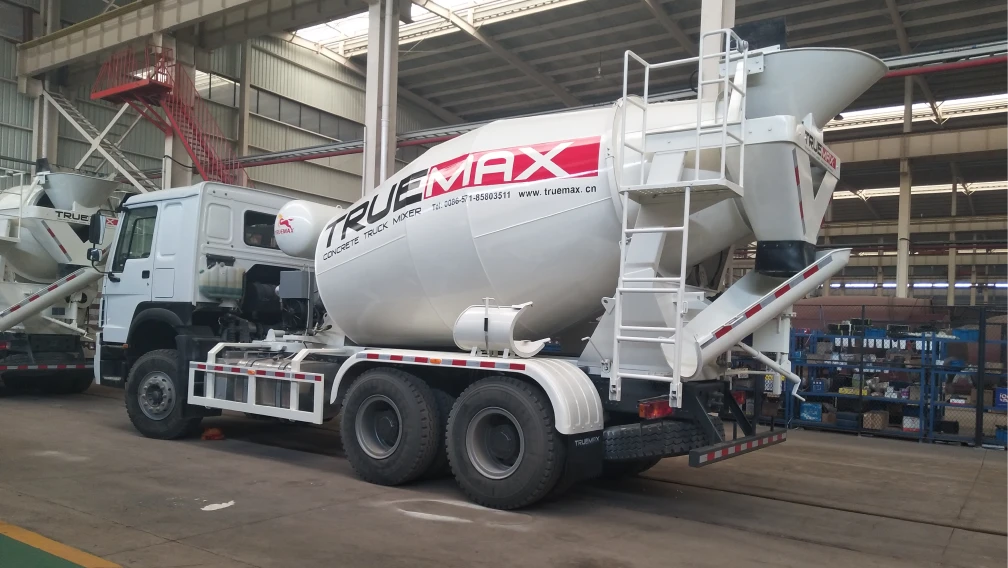
L'API de la centrale surveille en permanence la courbe de consommation de puissance active des moteurs du malaxeur à double arbre. Pendant la phase de mise en service, les ingénieurs étalonnent le logiciel en associant des valeurs de résistance spécifiques en kilowattheures à des mesures physiques au cône d'Abrams. En fonctionnement quotidien, le système évalue la courbe des watts actifs au cours des 15 dernières secondes du cycle de malaxage. Si la résistance du moteur est trop élevée, indiquant que le mélange est trop ferme, le système de dosage automatisé injecte une micro-dose d'eau ou de superplastifiant directement dans la cuve de malaxage, ajustant la gâchée à l'affaissement cible précis avant que les trappes de déchargement ne s'ouvrent pour charger le camion malaxeur à béton.
4. Tolérances de dosage et étalonnage des adjuvants chimiques
Les mélanges structurels modernes reposent largement sur des interventions chimiques, notamment les superplastifiants à base d'éther polycarboxylate (PCE), les stabilisateurs d'hydratation et les entraîneurs d'air. Ces produits chimiques sont très concentrés. Un surdosage de seulement 500 millilitres dans une grande gâchée peut retarder de plusieurs heures le temps de prise initiale d'une dalle structurelle ou provoquer une ségrégation catastrophique des granulats.
Les installations de dosage automatisées utilisent des réseaux de dosage de liquides gravimétriques isolés. Plutôt que de s'appuyer sur des débitmètres volumétriques, qui échouent lorsque la viscosité chimique change en raison de baisses de température, les adjuvants sont pompés dans des bouteilles de pesage suspendues en acier inoxydable équipées de cellules de charge haute résolution. L'API contrôle des vannes papillon pneumatiques de précision pour exécuter une séquence de dosage en deux étapes : un remplissage rapide en vrac suivi d'un appoint par micro-impulsions pour atteindre le poids cible exact.
Pour éviter toute contamination croisée chimique, qui neutralise les polymères actifs, chaque adjuvant est pesé dans une bouteille indépendante et déchargé via un collecteur sous pression indépendant directement dans la conduite de refoulement d'eau. Cela garantit que les produits chimiques sont pré-dilués et répartis uniformément dans la matrice de granulats à la seconde exacte où ils pénètrent dans la chambre de malaxage.
5. Séquences d'alimentation en ruban : Optimisation de l'homogénéisation à double arbre
L'ordre dans lequel les matières premières entrent dans le malaxeur dicte l'usure mécanique de la machine et la durée du cycle de malaxage. Une centrale mal programmée lâche d'abord tous les granulats, suivis d'un déversement soudain de ciment sec, et enfin de l'eau. Cette séquence provoque un colmatage extrême (head-packing) : la poudre de ciment heurte le fond humide du malaxeur et forme immédiatement une couche solide dense et non mélangeable qui bloque les pales de malaxage et pousse les moteurs en surcharge extrême.
Le logiciel d'automatisation exécute un protocole de déchargement précis appelé alimentation en ruban (Ribbon Feeding). La trémie d'attente des granulats, la balance à ciment et les vannes de déchargement d'eau sont programmées pour s'ouvrir simultanément mais à des taux d'ouverture mathématiquement décalés. Les matériaux s'écoulent dans le malaxeur à double arbre sous la forme d'un ruban pré-mélangé qui se chevauche. Le ciment est pris en sandwich entre des couches de granulats humides et d'eau injectée. L'alimentation en ruban élimine la poussière de ciment sec, empêche les matériaux de coller au fond du malaxeur et réduit le temps de malaxage mécanique forcé requis jusqu'à 30 %, générant d'importantes économies d'énergie électrique sur l'ensemble d'un poste de production.
6. Asservissement de la production par lots à la logistique de coulage sur chantier
Une centrale à béton entièrement automatisée agit comme le stimulateur cardiaque de toute la chaîne logistique de construction. La vitesse de production doit être asservie électroniquement à la capacité de l'équipement de réception sur le chantier.
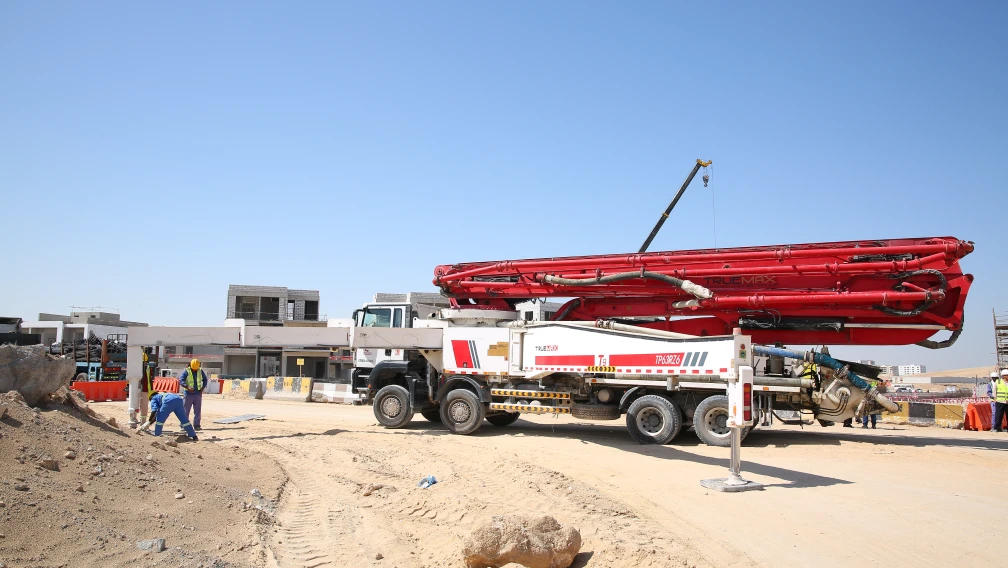
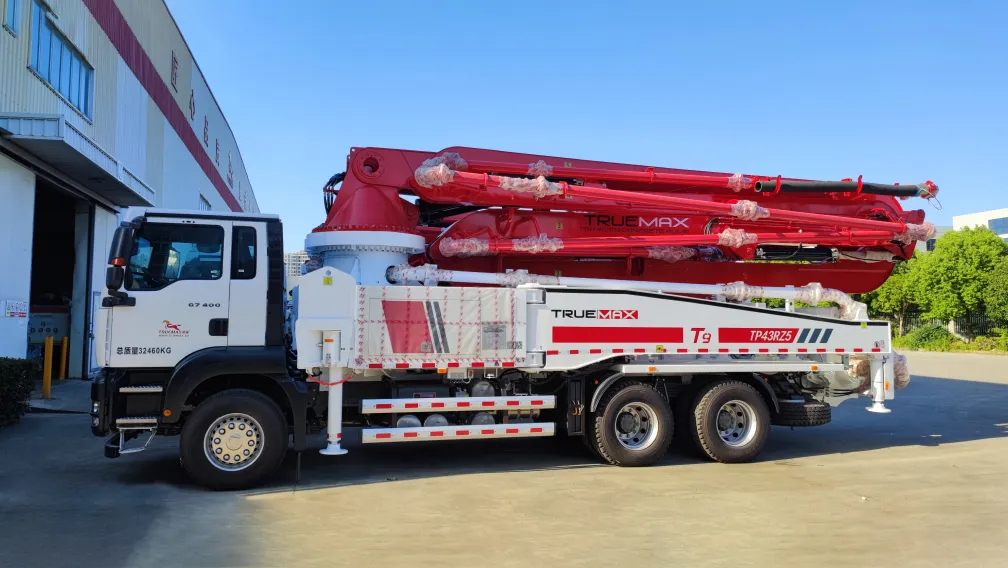
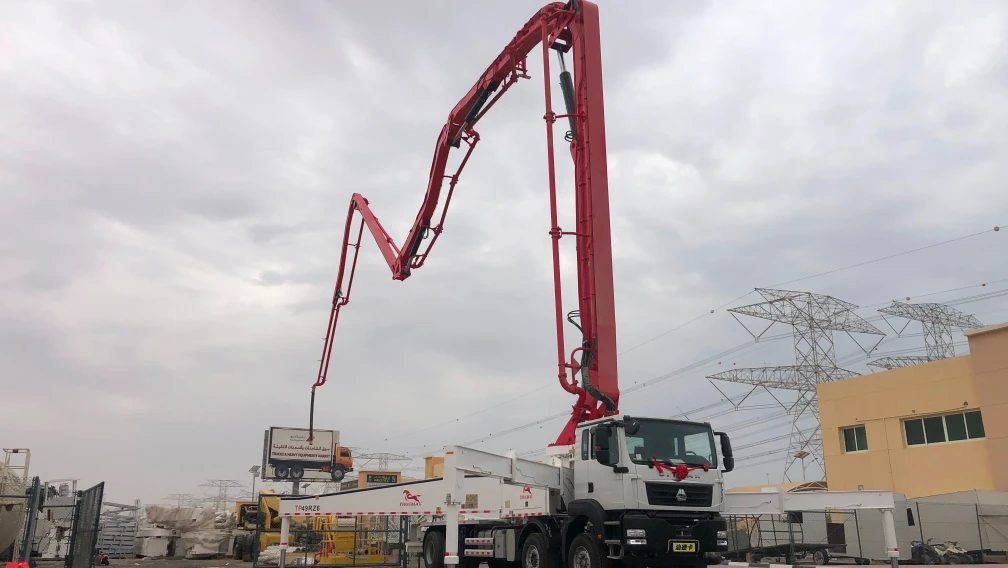
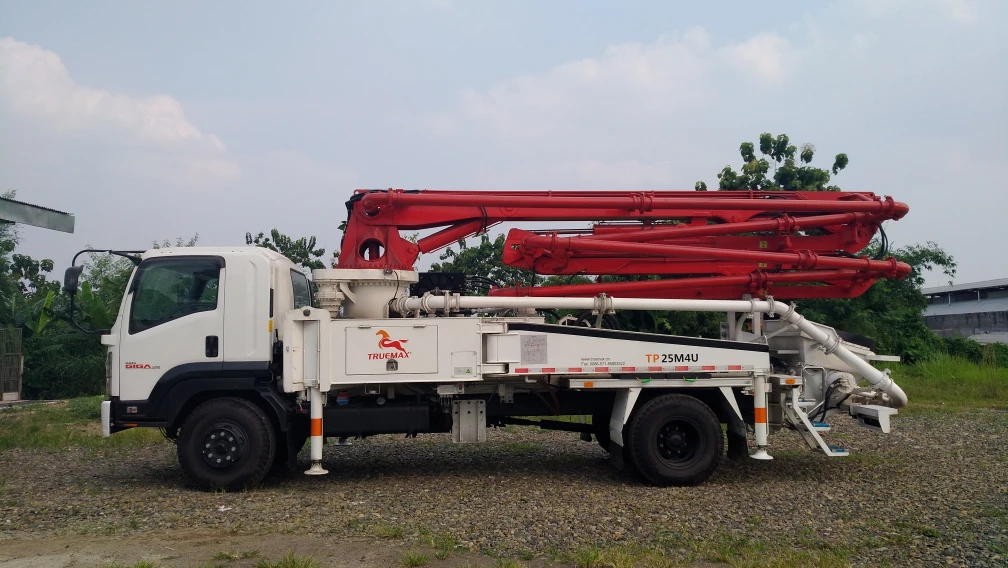
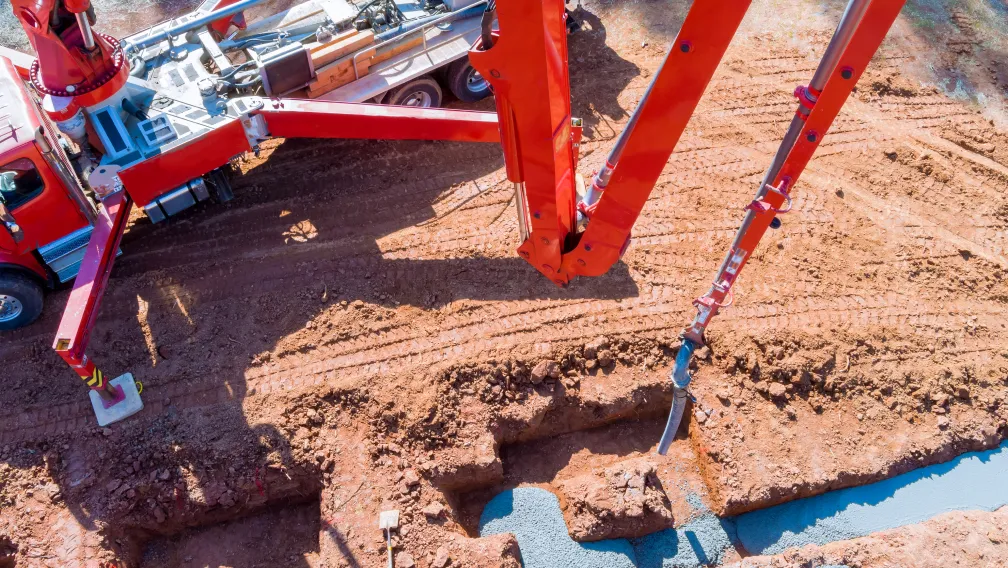
Si la centrale produit 150 mètres cubes par heure, mais que la pompe à béton stationnaire du chantier pousse un matériau très visqueux verticalement vers le noyau d'un gratte-ciel à seulement 60 mètres cubes par heure, la flotte de transport fera la queue sur le site. Le béton tournant au ralenti dans le tambour d'un camion pendant plus de 90 minutes commence à subir une hydratation initiale, perdant rapidement son affaissement. Lorsque ce béton éventé est finalement déchargé dans une pompe à béton à flèche sur camion, le matériau rigide induira une friction massive dans la conduite, provoquant des pics de pression explosifs et des blocages potentiels de la tuyauterie.
Les logiciels d'expédition avancés utilisent le suivi GPS et la télémétrie des pompes de chantier pour rythmer automatiquement la file d'attente de dosage. L'API ajuste le débit horaire de la centrale pour correspondre exactement au taux de consommation des pompes de mise en place, garantissant que chaque camion arrive avec du matériau frais exactement au moment où la trémie de la pompe nécessite un remplissage, éliminant ainsi les reprises de bétonnage (joints froids) dans la structure et réduisant le gaspillage de carburant de la flotte de livraison.
7. Foire aux questions
Q1 : Quelle est la différence entre les capteurs d'humidité capacitifs et à micro-ondes ?
R : Les capteurs capacitifs mesurent l'humidité en fonction de la conductivité électrique, ce qui les rend très vulnérables aux erreurs causées par les changements de composition minérale des granulats, la teneur en sel et la température ambiante. Les capteurs radar à micro-ondes mesurent la constante diélectrique de l'eau elle-même, en ignorant les propriétés minérales de la pierre, ce qui donne des lectures d'humidité très précises et sans dérive, quels que soient les changements environnementaux.
Q2 : Une centrale à béton peut-elle s'ajuster automatiquement aux différents taux d'absorption des granulats ?
R : Oui, l'automatisation avancée des centrales à béton permet aux opérateurs de saisir la gravité spécifique et le coefficient d'absorption d'eau de différents granulats (comme le schiste expansé léger poreux par rapport au granit dense). L'API calcule la différence entre l'humidité interne totale et l'humidité libre de surface, garantissant que seule l'humidité de surface est déduite de l'eau de gâchage.
Q3 : Comment un wattmètre détermine-t-il l'affaissement du béton à l'intérieur du malaxeur ?
R : Un wattmètre mesure la puissance électrique active (en kilowatts) absorbée par les moteurs d'entraînement du malaxeur. Un béton à faible affaissement (ferme) génère une forte friction mécanique contre les pales de malaxage, forçant le moteur à consommer plus d'énergie. Un béton à fort affaissement (fluide) génère moins de friction. Le logiciel d'automatisation associe directement cette courbe de consommation d'énergie à des valeurs d'affaissement établies en temps réel.
Q4 : Qu'est-ce qui pousse un système de dosage à distribuer des volumes d'adjuvants incorrects ?
R : Un dosage chimique incorrect est presque toujours causé par l'utilisation de débitmètres volumétriques dans des régions soumises à de fortes variations de température. La viscosité chimique change avec la température, ralentissant ou accélérant le débit. La mise à niveau vers un système gravimétrique (pesant physiquement le liquide sur une cellule de charge) garantit une précision de dosage absolue quelle que soit la viscosité du liquide.
Q5 : Qu'est-ce que le colmatage (head-packing) et comment l'alimentation en ruban automatisée l'empêche-t-elle ?
R : Le colmatage se produit lorsque la poudre de ciment sec brut tombe sur le fond humide du malaxeur avant les granulats, créant une couche impénétrable de pâte durcie qui bloque les pales mécaniques. L'alimentation en ruban empêche cela en déchargeant simultanément les granulats, le ciment et l'eau en un flux stratifié, garantissant que le ciment est mélangé mécaniquement avec la pierre avant de toucher le fond de la cuve.
Q6 : À quelle fréquence les balances d'une centrale à béton commerciale doivent-elles être étalonnées ?
R : Les normes internationales de production de béton exigent généralement que les balances gravimétriques (cellules de charge pour le ciment, les granulats et l'eau) soient étalonnées physiquement avec des poids de contrôle certifiés tous les 6 à 12 mois. Cependant, le logiciel d'automatisation de la centrale effectue une séquence de tarage automatique continue avant chaque gâchée pour remettre à zéro toute poussière résiduelle adhérant aux parois de la trémie.
8. Consultation technique d'équipement
Le passage à un système de dosage entièrement automatisé réduit fondamentalement le gaspillage de matériaux, élimine les chargements refusés et abaisse les frais généraux électriques par mètre cube produit. Pour intégrer une compensation d'humidité avancée par micro-ondes, un contrôle d'affaissement par wattmètre ou un dosage gravimétrique de précision des adjuvants dans votre installation de production existante ou prévue, soumettez les spécifications de votre centrale à l'équipe d'ingénierie Truemax pour recevoir une proposition complète de mise à niveau d'automatisation dans les 24 heures.
-

TRUEMAX
Fabricant d'équipements pour travaux de béton et de constructionLa société TRUEMAX a été fondée en 2003. Nous concevons, fabriquons et fournissons des pompes à béton, des installations de concassage et des engins de levage pour la construction depuis notre usine à Haining (Chine) vers des chantiers dans plus de 120 pays du monde.