

 Langue

1. L'évolution du soutènement : le béton projeté par voie humide
Dans l'excavation souterraine moderne, particulièrement avec la Nouvelle méthode autrichienne (NATM) et les opérations à l'explosif, la stabilisation rapide du terrain est le chemin critique absolu. Les contraintes géologiques libérées lors de l'excavation doivent être immédiatement contenues pour éviter les chutes de pierres et l'effondrement du tunnel. Ce confinement est obtenu par l'application de béton projeté. Au cours des deux dernières décennies, l'industrie mondiale des tunnels s'est résolument détournée du béton projeté par voie sèche — où le ciment sec et les granulats sont propulsés par de l'air comprimé et mélangés à l'eau à la lance — au profit du béton projeté par voie humide. Le processus par voie humide consiste à pomper un mélange de béton entièrement dosé et homogénéisé à travers une conduite, en n'injectant l'air comprimé et les accélérateurs chimiques qu'à la buse de décharge.
Le béton projeté par voie humide offre une intégrité structurelle largement supérieure, un contrôle plus strict du rapport eau-ciment et des rendements de mise en place nettement plus élevés (jusqu'à 30 mètres cubes par heure contre 5 à 10 pour la voie sèche). De plus, il réduit radicalement la poussière en suspension dans l'air, une exigence vitale de santé et de sécurité au travail dans les fronts de taille confinés. Cependant, les exigences mécaniques du pompage d'un mélange humide dense et très visqueux à travers des conduites de refoulement étroites et à forte friction imposent des contraintes opérationnelles extrêmes aux équipements de pompage de béton. Le choix de la bonne architecture de pompe dicte non seulement la vitesse d'avancement du tunnel, mais aussi la sécurité structurelle du soutènement rocheux appliqué.
2. Rhéologie et pompabilité du béton projeté de tunnel
Le béton projeté de tunnel n'est pas un béton prêt à l'emploi standard. La rhéologie d'une conception de mélange humide est élaborée pour atteindre deux objectifs contradictoires : il doit rester fluide et pompable sur de longues distances horizontales, et pourtant il doit se solidifier instantanément lors de l'impact sur la paroi rocheuse, adhérant aux murs verticaux et aux voûtes en surplomb sans s'affaisser. Cela nécessite une teneur élevée en ciment (dépassant souvent 400 kg/m³), un faible rapport eau-ciment (généralement 0,40 à 0,45) et l'utilisation massive de superplastifiants pour la rétention d'affaissement.
La granulométrie est strictement contrôlée, généralement limitée à une taille maximale de 8 mm à 16 mm. L'absence de gros granulats augmente la surface totale du mélange, nécessitant plus de pâte de ciment pour la lubrification. Le matériau résultant est très cohésif, collant et résistant à l'écoulement. Lorsque ce matériau est poussé à travers une conduite de refoulement de 65 mm à 80 mm de diamètre, les forces de cisaillement frictionnelles sont immenses. L'équipement de pompage doit donc posséder des capacités hydrauliques à haute pression, spécifiquement conçues pour traiter des mélanges structurels à haute viscosité et à petits granulats sans caler ni subir d'usure prématurée sur les cylindres de refoulement.
3. Architecture de pompage : Solutions stationnaires et mobiles
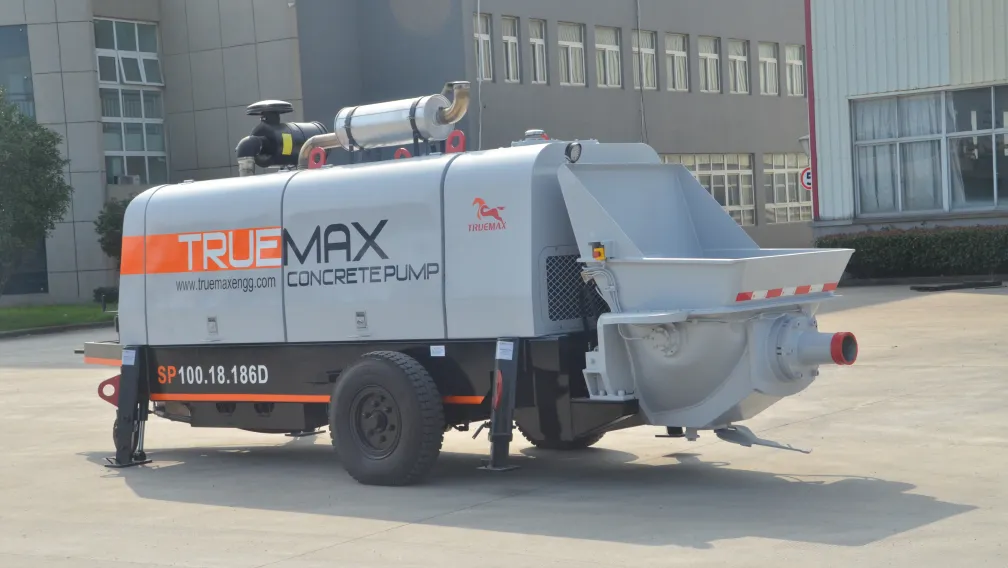
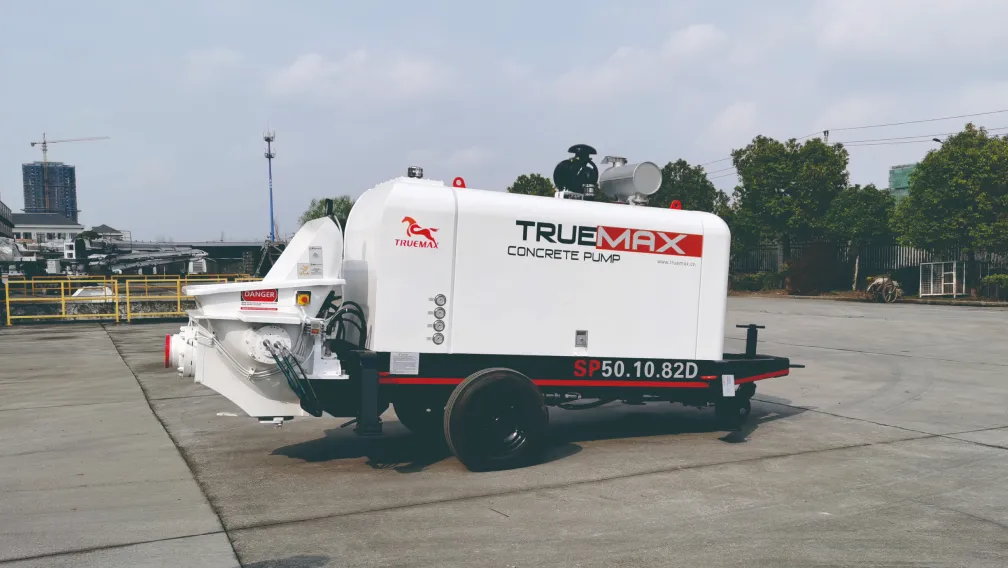
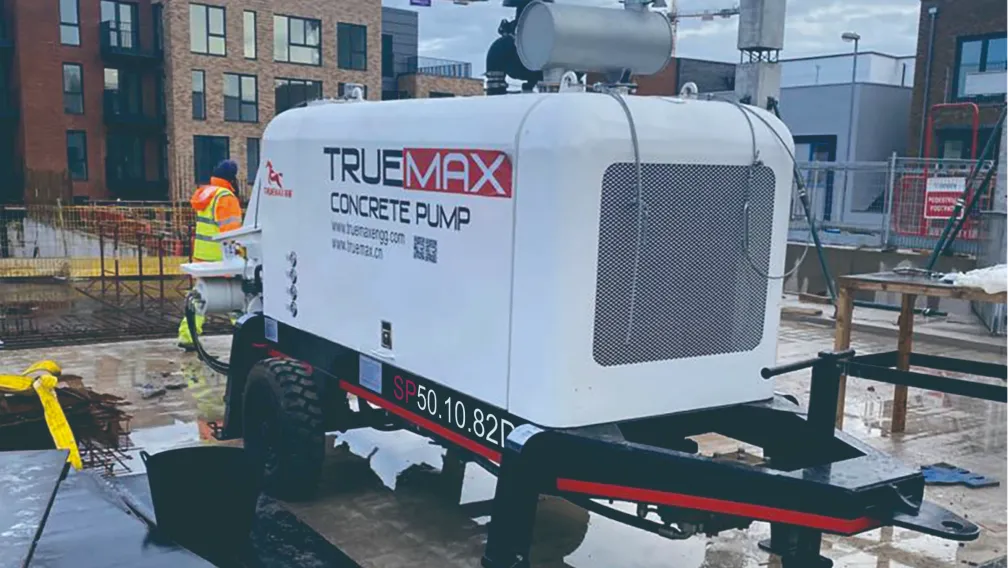
Le déploiement des équipements dans les tunnels est dicté par la méthode d'excavation, la section transversale du tunnel et l'accès logistique. Le principal outil pour la poussée souterraine profonde et continue est la pompe à béton stationnaire à haute pression. Positionnées au portail du tunnel ou dans une caverne de dosage souterraine dédiée, ces unités poussent le mélange humide horizontalement à travers des conduites en acier fixes sur des distances pouvant dépasser 1 000 mètres. Pour ces distances extrêmes, des pompes stationnaires de la classe de pression de 18 à 25 MPa sont obligatoires. Elles fournissent la force hydraulique soutenue nécessaire pour surmonter l'immense frottement du mélange visqueux de béton projeté sur une longue ligne de refoulement.
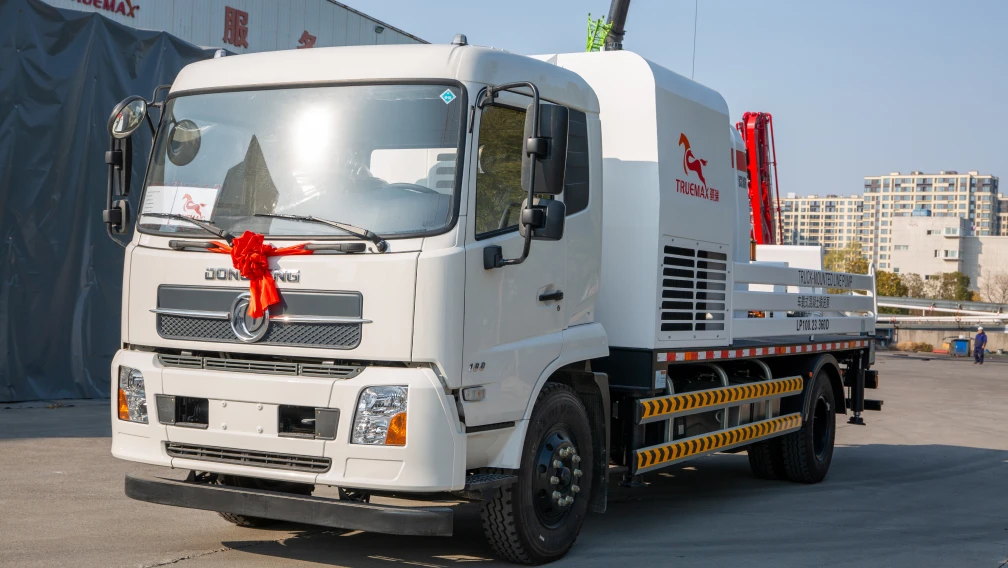
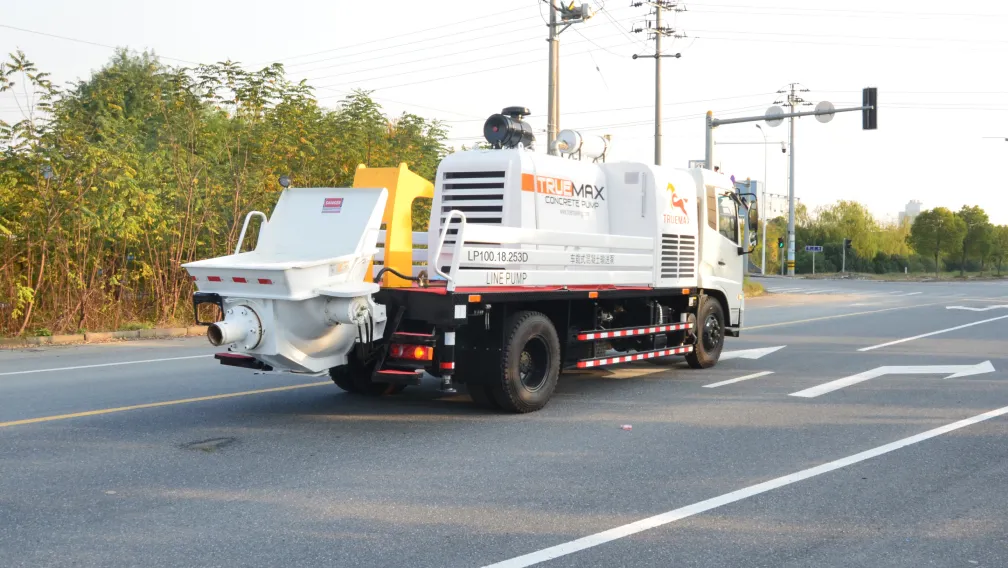
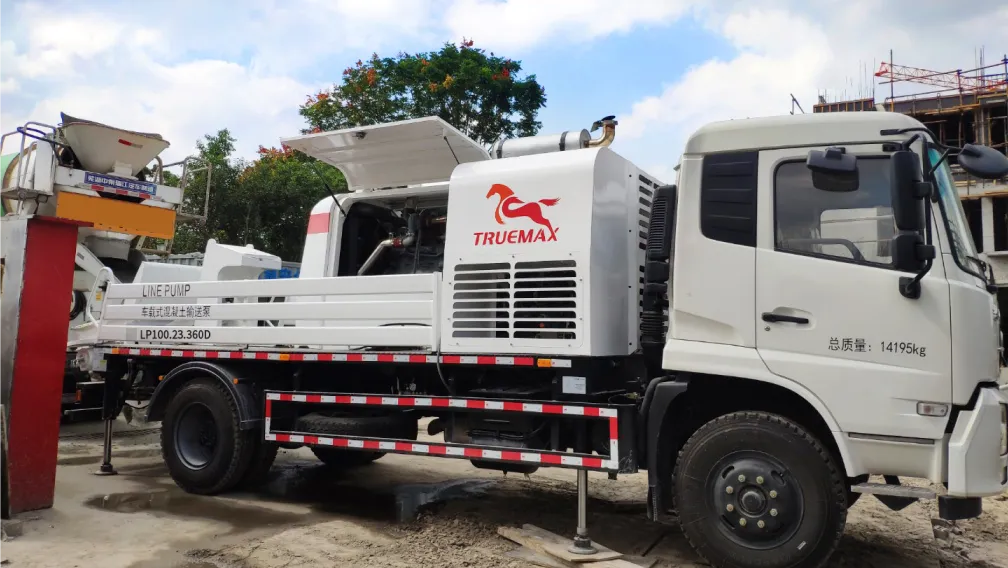
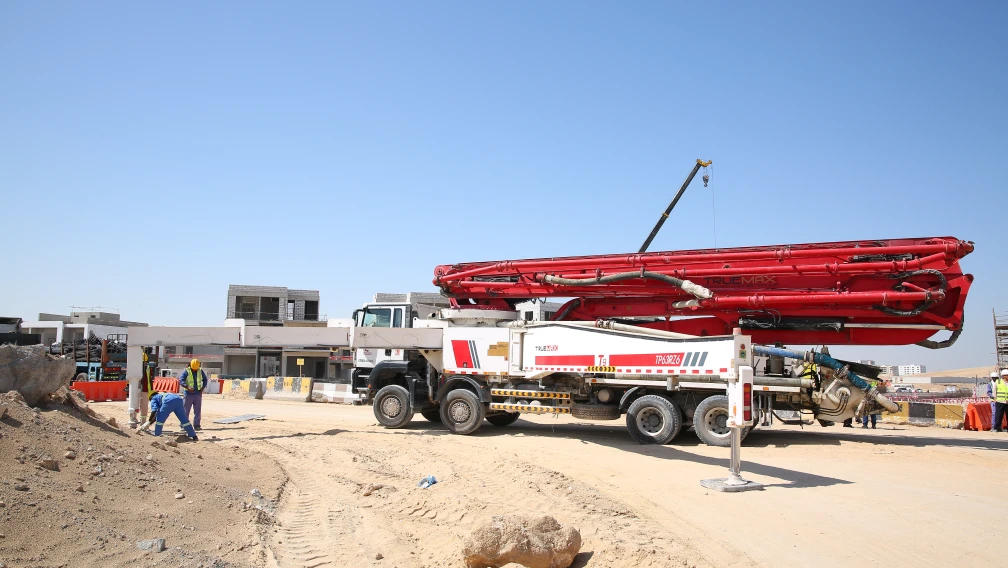
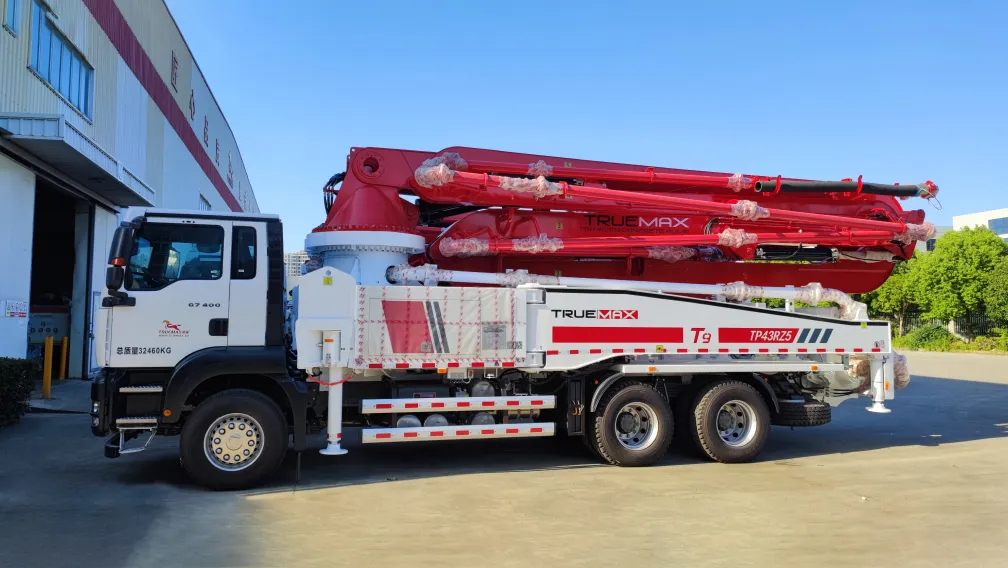
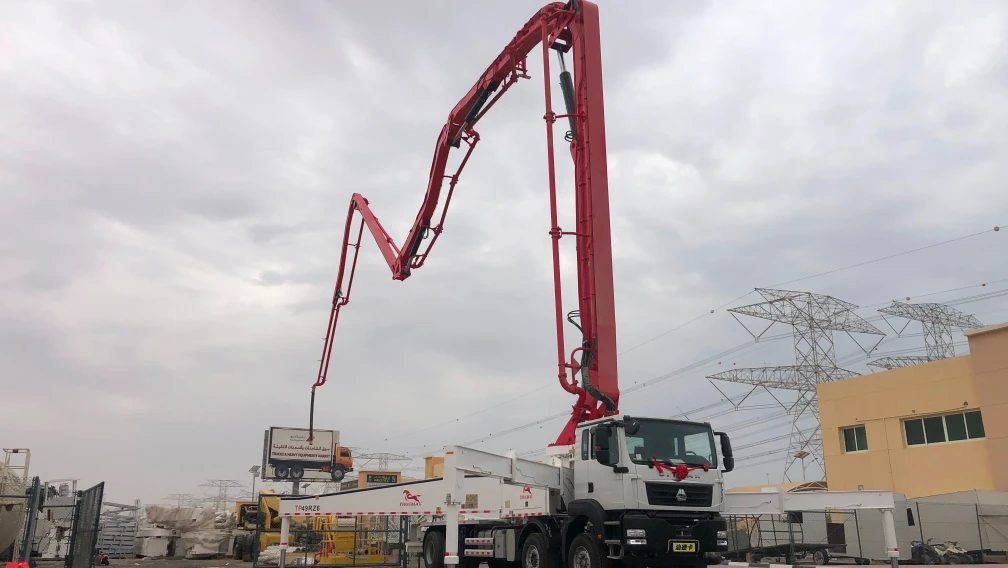
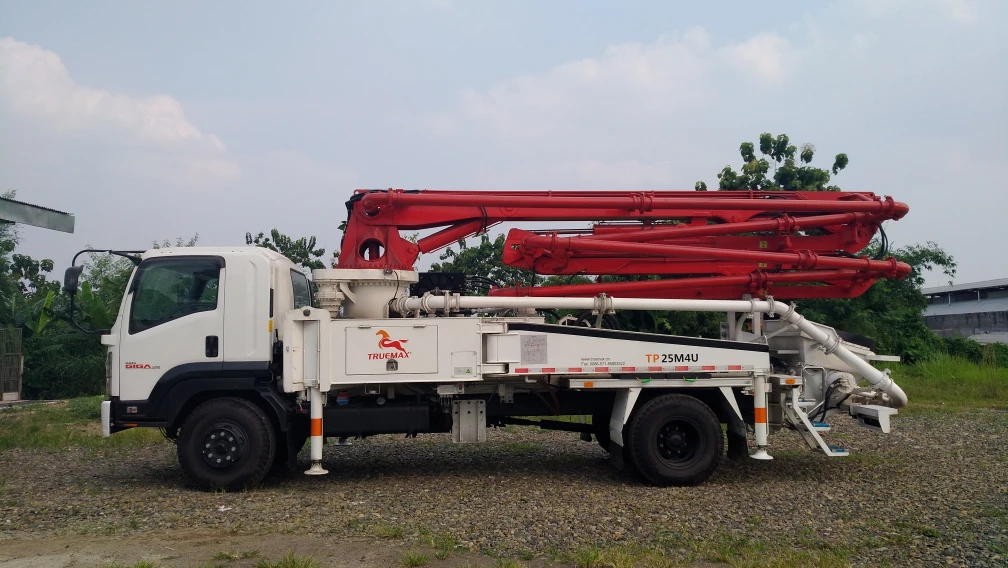
À l'inverse, pour les interventions rapides, les tunnels peu profonds, les passages transversaux ou les opérations utilisant des manipulateurs de projection robotisés très mobiles, les entrepreneurs déploient une pompe à ligne montée sur camion. Ces unités compactes combinent le noyau de pompage robuste d'une pompe stationnaire avec la mobilité d'un châssis de camion commercial. Elles naviguent dans des rayons de braquage serrés dans les galeries d'accès et peuvent être rapidement repositionnées au fur et à mesure que le front d'abattage avance. Une pompe à ligne montée sur camion permet aux camions malaxeurs de décharger directement dans sa trémie près de la face active, réduisant considérablement la longueur requise du tuyau de refoulement haute pression et minimisant ainsi les pertes de charge par frottement et les risques de blocage.
4. L'importance critique de l'atténuation des pulsations
Dans les travaux structurels conventionnels, la légère pulsation causée par le déplacement de la vanne en S de la pompe à béton est largement sans conséquence. Dans le béton projeté par voie humide, la pulsation est un défaut critique. Au moment exact où la vanne en S bascule vers les cylindres de refoulement alternatifs, le flux de béton s'arrête momentanément. Cependant, l'air comprimé et l'accélérateur liquide injectés à la buse continuent de s'écouler à un débit constant.
Ce décalage mécanique entraîne un défaut dynamique grave : la buse alterne entre la projection de rafales d'air sèches et trop accélérées, et des jets soudains à grande vitesse de béton lourd non accéléré. Cette pulsation crée des points faibles dangereux sur la voûte du tunnel, car le béton non accéléré ne parvient pas à adhérer et s'écrase sur les travailleurs en dessous — un phénomène connu sous le nom de retombée (fallout). De plus, cela augmente de façon exponentielle le taux de « rebond », qui est le pourcentage de béton qui rebondit sur la roche et devient un matériau gaspillé sur le sol du tunnel.
Pour lutter contre cela, les pompes à béton projeté doivent être dotées d'un amortissement hydraulique avancé, d'une extrusion à double piston synchronisée ou de circuits électroniques en boucle fermée conçus pour obtenir un flux de matériau presque continu et sans pulsation. Plus l'extrusion de la pompe est douce, plus le mélange de l'accélérateur à la buse est uniforme, ce qui donne une coque structurelle homogène avec des taux de rebond contrôlés avec succès en dessous de 10 %.
5. Systèmes de dosage d'accélérateur synchronisés
La transformation structurelle du béton projeté par voie humide se produit en quelques millisecondes à la buse de décharge, où des accélérateurs liquides sans alcali sont injectés dans le flux de béton. Ces produits chimiques agressifs forcent le ciment à faire une prise éclair, permettant au lourd béton humide d'adhérer à la voûte du tunnel en couches allant jusqu'à 150 mm d'épaisseur sans affaissement induit par la gravité.
Le dosage de l'accélérateur est très sensible. Il doit être maintenu à un pourcentage exact du poids du ciment (généralement 4 % à 8 %). Par conséquent, la pompe doseuse chimique doit être asservie électroniquement au système de contrôle hydraulique de la pompe à béton. Si l'opérateur de la pompe à béton ralentit la cadence pour effectuer une manœuvre de projection détaillée autour d'un cintre en acier, la pompe doseuse d'accélérateur doit automatiquement et instantanément réduire son débit pour correspondre au volume de béton réduit.
Un surdosage de l'accélérateur brûle le développement de la résistance à long terme du béton, conduisant à un revêtement fragile qui échouera aux tests structurels à long terme. Un sous-dosage entraîne un affaissement immédiat et des effondrements dangereux en surplomb. Les équipements de tunnelisation modernes utilisent des systèmes API (Automate Programmable Industriel) en boucle fermée pour maintenir cette synchronisation volumétrique exacte indépendamment des fluctuations de pression de la conduite.
6. Architecture des conduites et prévention des blocages
La gestion de la conduite de refoulement de béton dans un front de taille confiné et actif exige une discipline rigoureuse. La forte teneur en ciment et la perte d'affaissement rapide inhérentes aux mélanges de béton projeté rendent le système très sensible aux blocages. Les conduites doivent être construites en acier trempé par induction et très résistant, en utilisant le minimum absolu de coudes pour réduire la friction.
Au point de connexion entre la conduite en acier rigide et le manipulateur de projection robotisé, on utilise des flexibles d'extrémité en caoutchouc haute pression. Ces flexibles doivent être inspectés quotidiennement ; la nature abrasive des granulats concassés de 8 mm érode rapidement le revêtement interne en caoutchouc. Les opérateurs doivent établir des protocoles stricts de soufflage des conduites en utilisant de l'air comprimé et des balles en éponge imbibées d'eau immédiatement après la fin du cycle de projection. Laisser un mélange de béton projeté très cohésif reposer dans une conduite pendant plus de 30 minutes dans un environnement souterrain chaud garantit un blocage catastrophique qui arrêtera l'avancement de tout le tunnel.
7. Foire aux questions
Q1 : Pourquoi l'industrie des tunnels est-elle passée du béton projeté par voie sèche à la voie humide ?
R : Le béton projeté par voie humide offre une production nettement supérieure, des déchets de rebond bien inférieurs, un contrôle plus strict du rapport eau-ciment pour une résistance structurelle garantie, et réduit considérablement les poussières dangereuses dans les environnements souterrains confinés par rapport aux applications par voie sèche.
Q2 : Pourquoi la pulsation de la pompe à béton est-elle dangereuse dans les applications de béton projeté ?
R : La pulsation provoque un écoulement inégal du béton à la buse tandis que le flux d'air comprimé et d'accélérateur reste constant. Ce décalage crée des couches de béton faible sur-accéléré et des masses lourdes non accélérées qui n'adhèrent pas à la paroi, causant des retombées dangereuses et un fort gaspillage par rebond.
Q3 : Quand doit-on utiliser une pompe stationnaire plutôt qu'une pompe sur camion dans un tunnel ?
R : Une pompe stationnaire est utilisée lorsque la logistique empêche les camions malaxeurs d'entrer dans le tunnel. Elle est placée au portail pour pousser le béton sur de très longues distances horizontales. Une pompe à ligne sur camion est utilisée lorsque les malaxeurs peuvent accéder au front, offrant une grande mobilité pour un repositionnement rapide entre les courts cycles d'excavation.
Q4 : Comment la taille des granulats affecte-t-elle le pompage du béton projeté ?
R : Le béton projeté par voie humide restreint la taille des granulats à un maximum de 8 mm à 16 mm pour assurer la vitesse à la buse et minimiser le rebond. L'absence de gros granulats rend le mélange très collant et cohésif, nécessitant des pompes hydrauliques à haute pression capables de surmonter la forte friction de la conduite.
Q5 : Que se passe-t-il si l'accélérateur chimique n'est pas synchronisé avec le débit de béton ?
R : Si le dosage n'est pas synchronisé, le béton sera soit sous-dosé, le faisant tomber du plafond immédiatement (affaissement), soit sur-dosé, ce qui détruit instantanément la résistance ultime à la compression à 28 jours du béton, rendant le soutènement du tunnel structurellement déficient.
Q6 : Comment nettoie-on une conduite de béton projeté sous terre ?
R : La conduite doit être purgée immédiatement après la fin du cycle de projection. Les opérateurs utilisent de l'eau à haute pression ou de l'air comprimé pour forcer une balle en éponge très compressible sur toute la longueur de la ligne de refoulement, frottant la pâte de ciment collante des parois internes en acier avant qu'elle ne durcisse.
8. Soutien technique pour les équipements de béton de tunnel
L'excavation souterraine exige des solutions de pompage de béton spécialisées, conçues pour une extrusion à haute pression, un flux sans pulsation et une synchronisation précise de l'accélérateur. Les pompes commerciales standard pour travaux plats ne peuvent pas supporter les exigences physiques épuisantes du béton projeté par voie humide dans les fronts confinés. Truemax fournit des pompes stationnaires haute pression robustes et des pompes à ligne sur camion très mobiles conçues explicitement pour les entrepreneurs mondiaux de l'exploitation minière et des tunnels. Pour vous assurer que vos opérations de soutènement maintiennent des taux d'avancement maximaux avec un temps d'arrêt minimal, soumettez les dimensions de votre tunnel, les volumes de production requis et les conceptions de mélange à notre équipe d'ingénierie via la page de contact pour une proposition de configuration d'équipement complète.
-

TRUEMAX
Fabricant d'équipements pour travaux de béton et de constructionLa société TRUEMAX a été fondée en 2003. Nous concevons, fabriquons et fournissons des pompes à béton, des installations de concassage et des engins de levage pour la construction depuis notre usine à Haining (Chine) vers des chantiers dans plus de 120 pays du monde.