

 Langue

1. La logistique de la distribution du béton préfabriqué
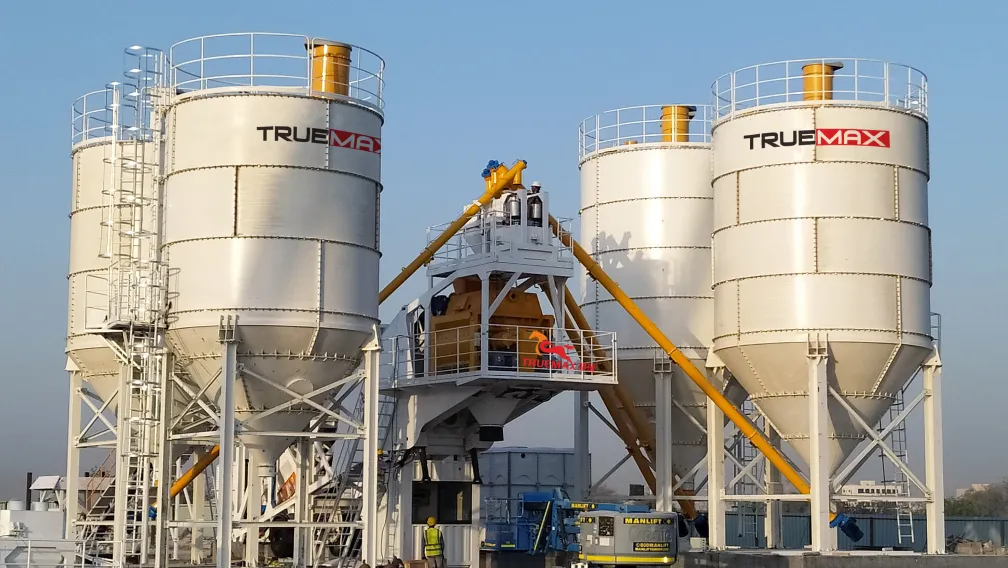
La fabrication de béton préfabriqué repose sur une prévisibilité absolue. L'efficacité d'une usine de préfabrication est fondamentalement dictée par la vitesse, la constance et la fiabilité avec lesquelles le béton frais est transféré de la centrale à béton centrale vers les différents lits de coulage, moules et coffrages répartis sur le sol de l'usine. Tout retard dans cette chaîne logistique interne entraîne une prise prématurée du béton, des joints froids dans les panneaux architecturaux et de graves goulots d'étranglement qui dégradent la production quotidienne globale. Les installations industrielles de préfabrication déploient généralement l'une des deux méthodologies de distribution principales : les systèmes de bennes suspendues (monorail ou bi-rail) ou les réseaux de pompage haute pression utilisant une pompe à béton stationnaire. Le choix de l'architecture de distribution appropriée n'est pas une simple question de préférence ; c'est une décision technique rigide dictée par l'agencement de l'usine, le débit volumétrique quotidien requis et, surtout, les propriétés rhéologiques des conceptions spécifiques de mélanges de béton utilisés. Une inadéquation entre la conception du mélange et le système de livraison entraînera une ségrégation sévère des matériaux, des blocages d'équipement et des taux de défauts inacceptables dans les éléments préfabriqués finis.
2. Systèmes de bennes suspendues : Livraison par lots et contraintes structurelles
Les systèmes de bennes suspendues, communément appelés bennes volantes, sont la norme traditionnelle pour la distribution du béton dans les usines de préfabrication depuis des décennies. Ces systèmes se composent d'une benne motorisée se déplaçant le long d'un réseau de monorail en acier suspendu ou de rails doubles, transportant des lots discrets de béton depuis la porte de décharge du malaxeur directement vers les stations de coulage. Le principal avantage technique d'un système de benne réside dans sa capacité à transporter des mélanges de béton extrêmement secs, à affaissement nul. Les dalles alvéolées, les tuyaux en béton et certains éléments extrudés précontraints nécessitent un béton sans ouvrabilité, qui ne peut pas être pompé physiquement dans une canalisation. Une benne suspendue transporte ces matériaux rigides sans les soumettre à des forces de cisaillement ni nécessiter de pâte de lubrification, les déchargeant directement dans les trémies des extrudeuses.
Cependant, les systèmes de bennes suspendues fonctionnent sur un cycle de livraison par lots discret, ce qui introduit des inefficacités logistiques inhérentes. Le temps de cycle comprend le remplissage de la benne, la traversée de l'usine, le déchargement de la charge utile et le retour à vide. Pour les grandes coulées continues, cela crée des périodes d'attente inévitables. De plus, l'installation d'un système de benne nécessite d'énormes dépenses en capital (CapEx) initiales en acier de construction. Les fermes de toit de l'usine ou les structures de portique dédiées doivent être conçues pour supporter la charge dynamique et oscillante d'une benne transportant jusqu'à trois mètres cubes de béton dense (environ 7,5 tonnes métriques de masse en mouvement). Cette exigence structurelle limite souvent l'installation de systèmes de bennes aux usines neuves construites à cet effet, car leur intégration dans des entrepôts existants est structurellement prohibitive et extrêmement coûteuse.
3. Pompes à béton stationnaires : Architecture d'extrusion continue
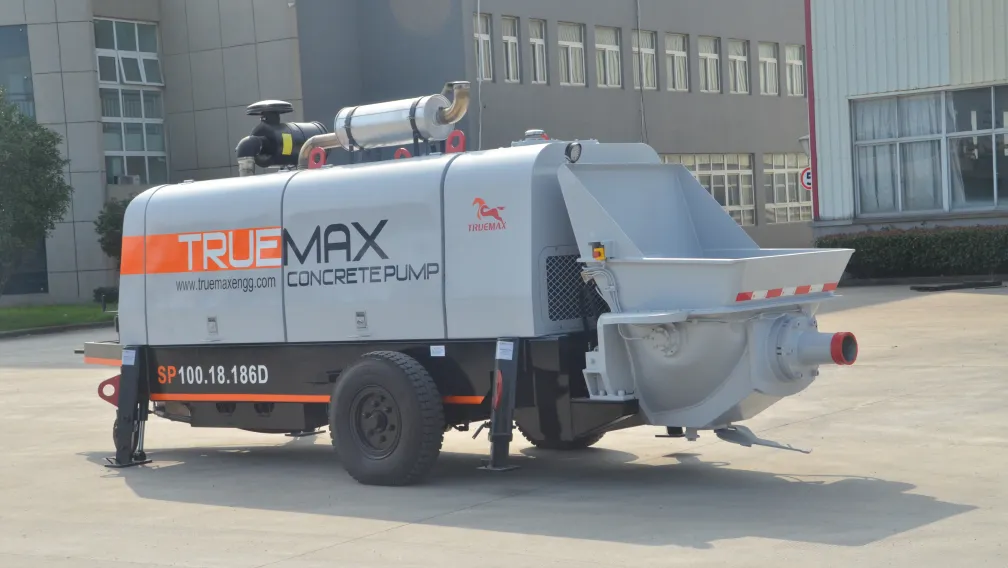
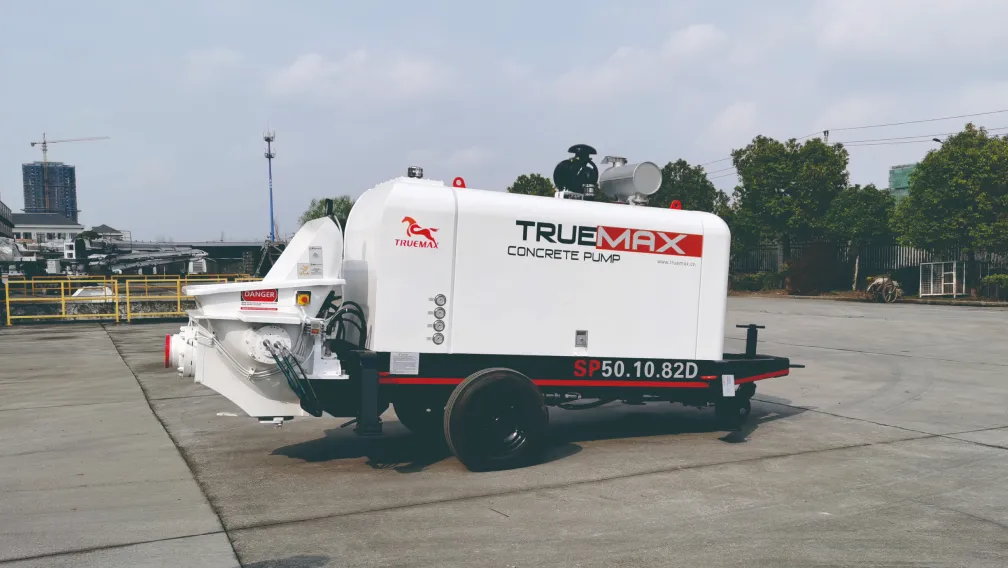
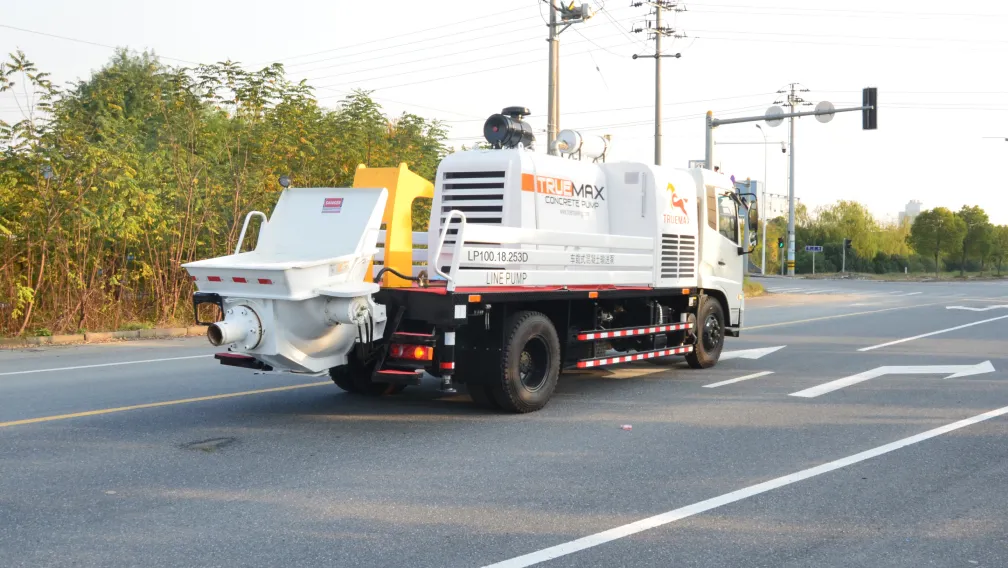
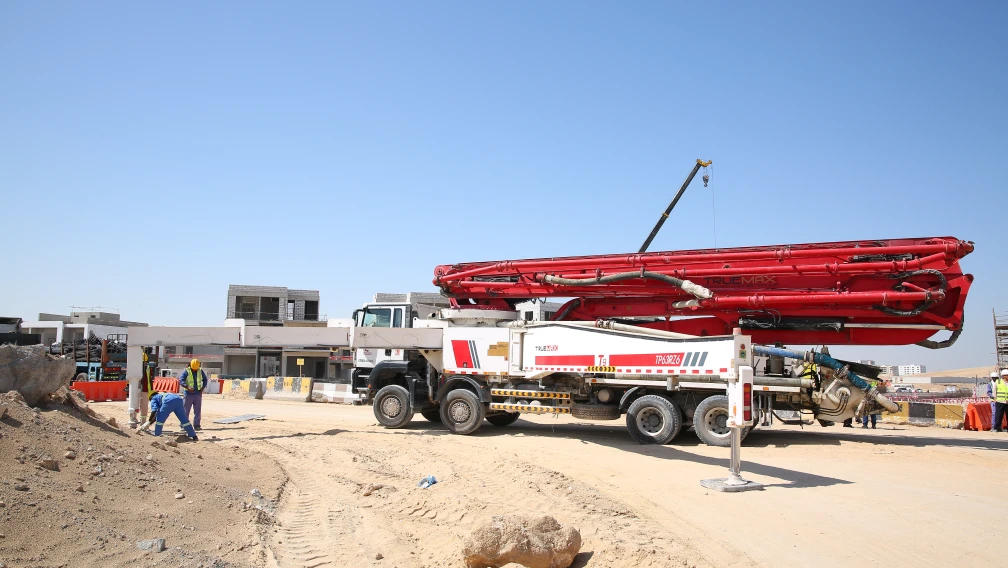
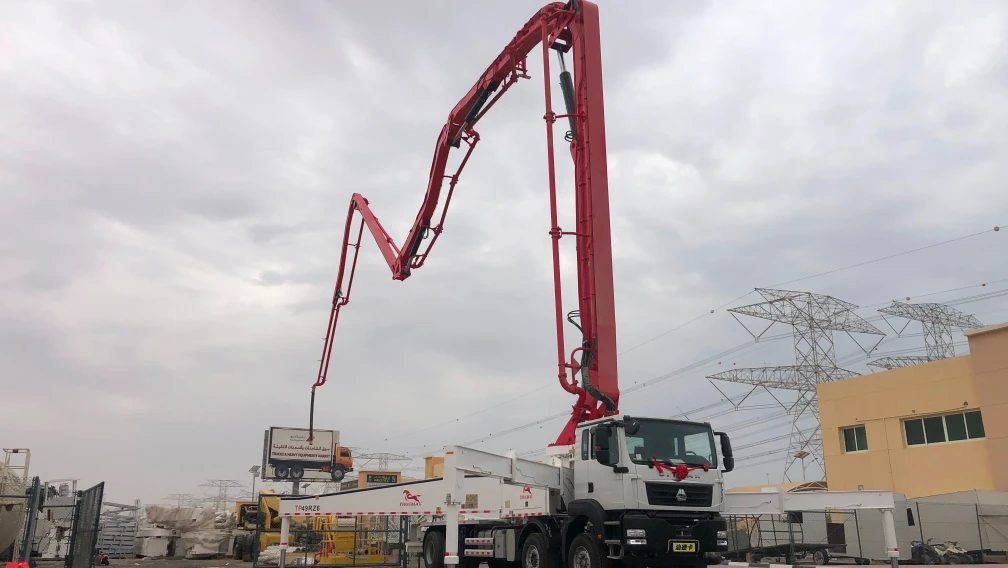
Les opérations de préfabrication modernes se concentrant sur les éléments moulés par voie humide, les façades architecturales complexes et la construction modulaire volumétrique s'orientent de plus en plus vers la distribution par pompage. Une pompe à béton stationnaire centrale, placée directement sous la goulotte de décharge de la centrale à béton, pousse le matériau à travers un réseau de conduites en acier fixe ou articulé directement dans les moules. Le principal avantage technique d'un système de pompage est le flux continu et ininterrompu de matériau. Contrairement au cycle d'arrêt et de démarrage d'une benne volante, une pompe délivre une extrusion volumétrique constante, réduisant considérablement le temps de coulage total pour les moules massifs et éliminant complètement le risque de joints froids.
Les pompes stationnaires dans un environnement d'usine fonctionnent différemment de celles sur les chantiers de construction ouverts. Comme les distances horizontales dans une usine dépassent rarement 150 à 200 mètres et que les élévations verticales sont minimes, les capacités de pression extrême requises pour le pompage en grande hauteur sont inutiles. Au lieu de cela, les usines de préfabrication utilisent des pompes optimisées pour un débit fluide et à faible pulsation. Ces pompes sont équipées de systèmes hydrauliques en boucle fermée avancés et de vannes en S usinées avec précision, conçues pour minimiser le choc hydraulique transféré à la canalisation. Cette extrusion à faible pulsation est critique lors du remplissage de moules complexes, car des pics de pression agressifs peuvent déplacer des cages d'armature soigneusement positionnées, déplacer du matériel de montage intégré ou faire éclater des joints de coffrage délicats.
4. Rhéologie de conception du mélange : Affaissement nul vs Béton autoplaçant (BAP)
La décision entre une pompe et un système de benne est ultimement régie par la rhéologie du béton. Comme établi précédemment, le béton coulé à sec à affaissement nul exige une benne suspendue ou un système de bande transporteuse spécialisé. Tenter de pomper du béton à affaissement nul entraînera un blocage par friction immédiat, détruisant la bague d'usure de la pompe et nécessitant un démontage manuel de la canalisation.
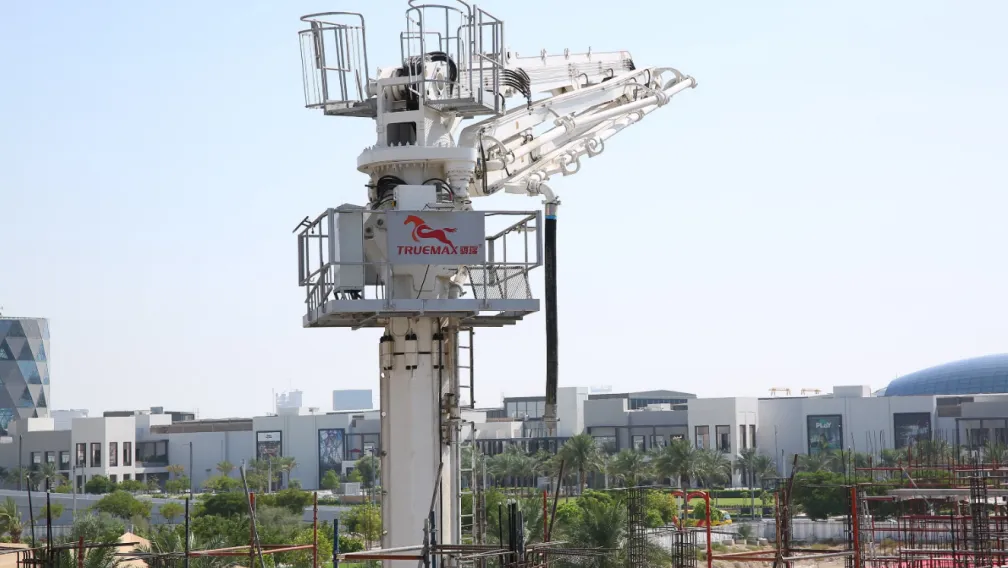
À l'inverse, l'industrie moderne de la préfabrication est dominée par le béton autoplaçant (BAP). Le BAP utilise de fortes doses de superplastifiants à base d'éther polycarboxylate (PCE) et de poudres fines pour créer un mélange très fluide et autonivelant qui remplit facilement des géométries complexes sans nécessiter de vibration mécanique. Le BAP est très cohésif mais extrêmement fluide, ce qui en fait le candidat idéal pour le pompage par canalisation. Une pompe stationnaire maintient le BAP agité dans la trémie et se déplaçant en douceur à travers la ligne, empêchant la formation rapide d'une croûte qui peut se produire lorsque le BAP hautement modifié reste inactif dans une benne suspendue exposée. Pour les usines produisant des panneaux préfabriqués architecturaux, des voussoirs de tunnel ou des modules de salle de bain en utilisant du BAP, une pompe stationnaire connectée à une flèche de distribution robotisée précise offre une efficacité de distribution et une qualité de finition de surface inégalées.
5. Agencement de l'usine, utilisation de l'espace et interférence des ponts roulants
L'utilisation de l'espace est une mesure critique dans la gestion d'une usine de préfabrication. Les systèmes de bennes suspendues consomment une quantité importante d'espace aérien vertical. Le réseau de rails doit être acheminé au-dessus des lits de coulage mais en dessous du toit de l'usine. Crucialement, la trajectoire de déplacement d'une benne volante croise fréquemment l'enveloppe de fonctionnement des lourds ponts roulants utilisés pour soulever et transporter les éléments en béton durcis. Cela crée un grave conflit logistique. Les répartiteurs de l'usine doivent constamment interrompre les opérations des ponts roulants pour laisser passer la benne à béton, ou vice versa. Dans une usine à haut débit, ces micro-retards s'accumulent en heures de productivité perdue par semaine, perturbant tout le rythme de fabrication.
Les conduites de pompe offrent une flexibilité spatiale supérieure. Une conduite de refoulement en acier standard de 5 pouces (DN125) peut être acheminée le long du sol de l'usine, fixée aux murs périphériques ou enterrée dans des tranchées de sol peu profondes, retirant complètement le système de distribution de béton de l'espace aérien supérieur. Cela laisse les ponts roulants libres de fonctionner en continu sans interférence. De plus, les réseaux de conduites peuvent être facilement étendus, ramifiés à l'aide de vannes de dérivation robustes, ou réacheminés au fur et à mesure que l'agencement de l'usine évolue, offrant un degré de modularité que les monorails en acier fixes ne peuvent égaler.
6. Analyse des dépenses en capital (CapEx) et des dépenses d'exploitation (OpEx)
La modélisation financière pour ces deux systèmes révèle des profils inverses. Les systèmes de bennes suspendues exigent des CapEx initiaux élevés. L'ingénierie, la fabrication et l'installation du lourd réseau de rails en acier, des aiguillages automatisés et des bennes motorisées elles-mêmes nécessitent un investissement initial substantiel. Cependant, les dépenses d'exploitation (OpEx) sont relativement faibles. La maintenance se limite en grande partie à l'inspection de l'alignement des rails, à la lubrification des moteurs de levage et au remplacement des joints en caoutchouc sur les portes de décharge des bennes. Le système ne souffre pas d'usure interne abrasive.
Les systèmes de pompes stationnaires nécessitent des CapEx initiaux nettement inférieurs. Une pompe à entraînement électrique de haute qualité et un réseau complet de conduites d'usine coûtent une fraction d'un système de monorail robuste. Cependant, l'OpEx est notablement plus élevé. Le pompage du béton repose sur la friction des granulats abrasifs se déplaçant contre l'acier et le caoutchouc. Les pièces d'usure à l'intérieur de la pompe, en particulier la plaque à lunettes, la bague d'usure et les pistons en polyuréthane, sont des consommables qui doivent être remplacés régulièrement en fonction du volume pompé et de l'abrasivité des granulats. De plus, les coudes en acier dans la conduite s'éroderont et nécessiteront un remplacement périodique. Les opérations de lavage ajoutent également à l'OpEx ; la conduite doit être nettoyée avec des balles en éponge et de l'eau à la fin de chaque quart de travail, nécessitant un système de recyclage d'eau dédié pour gérer le coulis de lavage fortement alcalin.
7. Foire aux questions
Q1 : Un système de benne suspendue peut-il transporter du béton autoplaçant (BAP) ?
R : Oui, les bennes peuvent transporter du BAP, mais elles doivent être équipées de portes de décharge étanches spécialisées. Le BAP est très fluide et fuira abondamment des portes à clapet standard utilisées pour les mélanges plus rigides. Cependant, le pompage reste la méthode préférée pour le BAP en raison du flux continu et de la prévention de la formation d'une croûte de surface.
Q2 : Pourquoi le pompage de béton à affaissement nul est-il impossible ?
R : Le pompage nécessite la formation d'une couche de lubrification de pâte de ciment contre la paroi intérieure de la conduite en acier, permettant au noyau de granulats de glisser. Le béton à affaissement nul manque de l'humidité libre nécessaire pour former cette couche de lubrification, provoquant le blocage immédiat des granulats secs et le colmatage de la conduite.
Q3 : Comment les pompes stationnaires s'intègrent-elles à plusieurs lits de coulage dans une grande usine ?
R : Une seule pompe stationnaire peut alimenter plusieurs lits de coulage à l'aide d'un réseau de conduites ramifié équipé de vannes de dérivation hydrauliques. L'opérateur peut instantanément commuter le flux de béton de la ligne A à la ligne B sans arrêter la pompe, permettant une production continue dans différentes zones de l'usine.
Q4 : Le pompage par canalisation provoque-t-il la ségrégation du mélange de béton ?
R : Les mélanges correctement conçus ne subiront pas de ségrégation pendant le pompage horizontal. La ségrégation se produit généralement lorsque la conduite est surdimensionnée pour le débit de la pompe, ou lors d'une chute libre verticale au point de décharge. L'utilisation du bon diamètre de tuyau (généralement DN125) et le maintien d'une conduite pleine empêchent la ségrégation.
Q5 : Comment l'interférence des ponts roulants est-elle gérée dans les usines équipées de systèmes de bennes volantes ?
R : Cela nécessite un logiciel anticollision complexe basé sur des automates (PLC) et des règles de zonage strictes. L'espace aérien de l'usine est divisé numériquement, et le système arrête automatiquement la benne si un pont roulant entre dans sa trajectoire. Cette exigence de sécurité ralentit inévitablement la logistique globale de l'usine.
Q6 : Quelle est l'exigence d'entretien quotidien pour une pompe à béton d'usine ?
R : L'entretien quotidien principal est la procédure de lavage. L'ensemble de la conduite doit être purgé à l'aide d'air comprimé ou d'eau pour propulser une balle en éponge dense à travers la ligne, récurant la pâte de ciment résiduelle. La trémie de la pompe doit être lavée et le système de graissage automatisé doit être vérifié pour s'assurer que les roulements de la vanne en S sont lubrifiés.
8. Soutien technique pour l'automatisation de la préfabrication
La sélection de l'architecture de distribution de béton optimale nécessite une analyse rigoureuse des contraintes spatiales de votre installation, de la productivité cible et des conceptions de mélanges spécifiques. TRUEMAX fournit des solutions d'équipement clés en main pour les opérations de préfabrication modernes. Nous concevons et fournissons des pompes stationnaires à entraînement électrique dotées d'une hydraulique en boucle fermée à faible pulsation, de vannes de dérivation automatisées robustes et de réseaux de conduites sur mesure conçus explicitement pour l'intégration dans les installations de préfabrication. Pour analyser le rapport coût-bénéfice de la transition de votre usine vers un modèle de distribution continu basé sur des pompes, soumettez votre plan d'usine et vos paramètres de conception de mélange à notre division d'ingénierie via la page de contact pour une évaluation technique complète.
-

TRUEMAX
Fabricant d'équipements pour travaux de béton et de constructionLa société TRUEMAX a été fondée en 2003. Nous concevons, fabriquons et fournissons des pompes à béton, des installations de concassage et des engins de levage pour la construction depuis notre usine à Haining (Chine) vers des chantiers dans plus de 120 pays du monde.