

 Langue

1. L'évolution de l'ingénierie vers les granulats de béton recyclé (GBR)
Le génie civil moderne subit d'immenses pressions environnementales pour réduire l'empreinte carbone de la construction commerciale. L'une des stratégies de durabilité les plus efficaces est l'utilisation de granulats de béton recyclé (GBR / RCA). En concassant des structures en béton démolies et en réutilisant les débris comme gros granulats pour de nouveaux mélanges, les entrepreneurs réduisent considérablement l'épuisement des carrières de pierre naturelle et minimisent les déchets mis en décharge.
Cependant, le remplacement du granit concassé vierge ou du gravier de rivière par du GBR introduit de graves défis rhéologiques et mécaniques. Le GBR n'est pas une pierre pure ; c'est un matériau composite constitué de granulats naturels d'origine enrobés d'une couche d'ancien mortier de ciment durci. Cette couche de mortier résiduel modifie fondamentalement les propriétés physiques du granulat : elle réduit sa gravité spécifique, abaisse considérablement sa résistance à l'écrasement et augmente exponentiellement sa porosité. Tenter de traiter du GBR dans une centrale à béton standard sans ajuster les protocoles de compensation d'humidité ou la cinétique du malaxeur entraînera une perte d'affaissement catastrophique immédiate, une réduction de la résistance à la compression et de graves blocages de conduites pendant la phase de pompage.
2. Le dilemme de l'absorption d'humidité dans le béton concassé
L'obstacle technique le plus critique lors du dosage du GBR est la gestion de sa capacité agressive d'absorption d'eau. Les granulats naturels possèdent généralement un taux d'absorption d'eau de 0,5 à 1,5 %. À l'opposé, l'ancien mortier poreux attaché au GBR peut absorber entre 4,0 et 9,0 % de son poids en eau.
Si le GBR est introduit dans un malaxeur à l'état sec, il agit comme un dessiccateur immédiat. Les granulats poreux aspireront violemment l'eau de gâchage libre de la pâte de ciment fraîche dès les premières minutes du cycle d'hydratation. Cela prive le béton de sa couche limite lubrifiante, faisant tomber l'affaissement à zéro et transformant le mélange en une masse rigide et inexploitable. Pour éviter cela, le granulat doit être amené à un état saturé à surface sèche (SSS / SSD) avant d'interagir avec la poudre de ciment sèche.
3. Intégration de capteurs dans la centrale à béton et protocoles de pré-mouillage
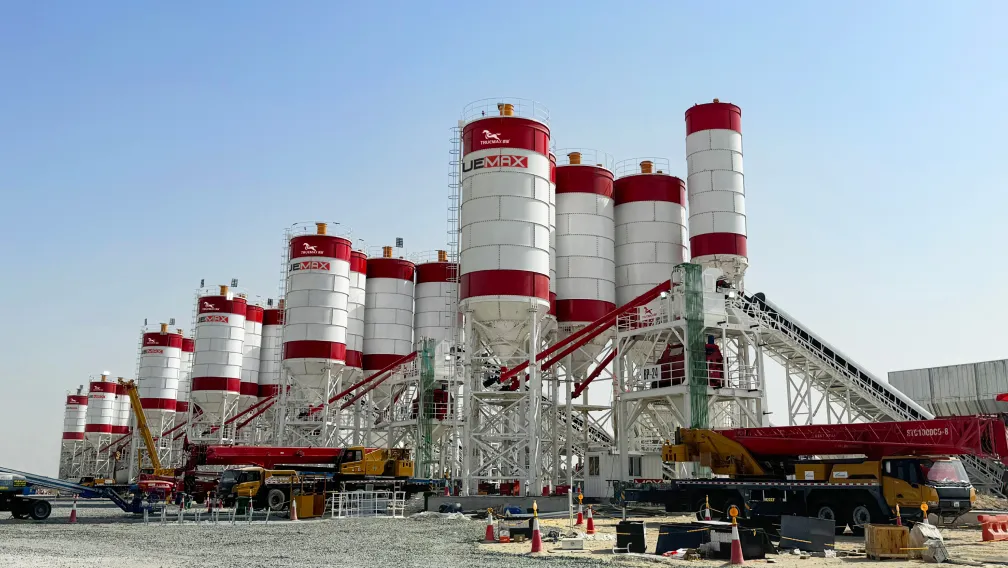
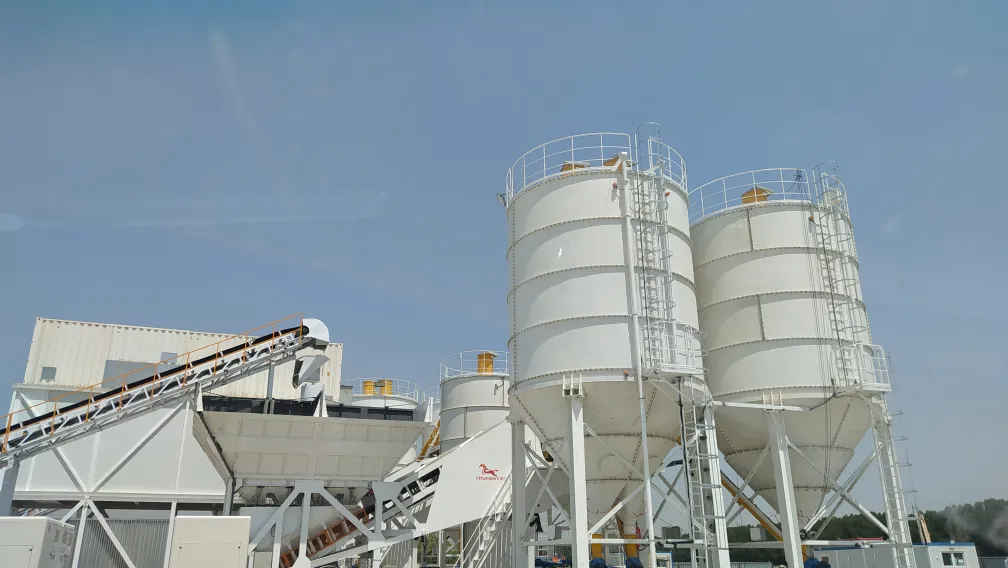
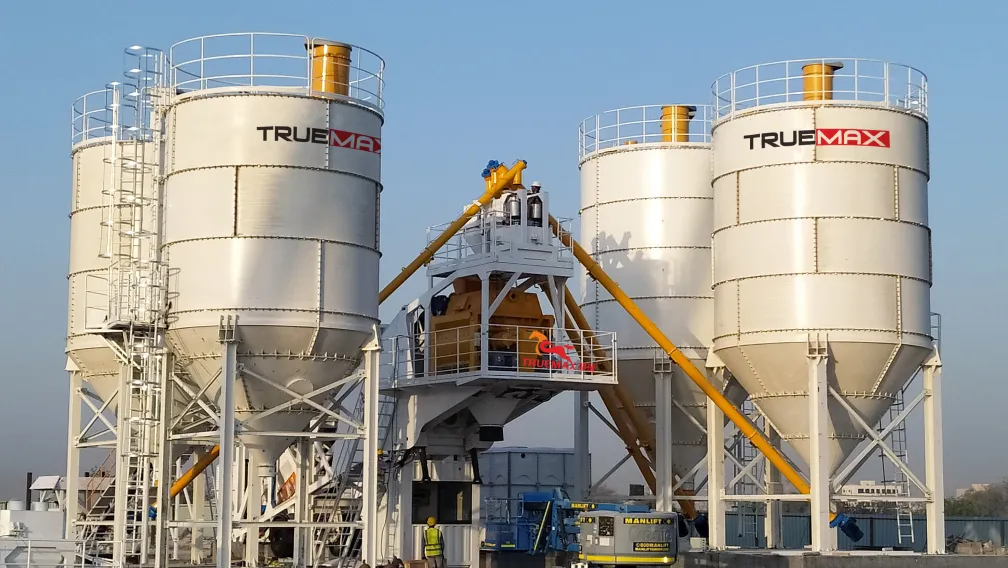
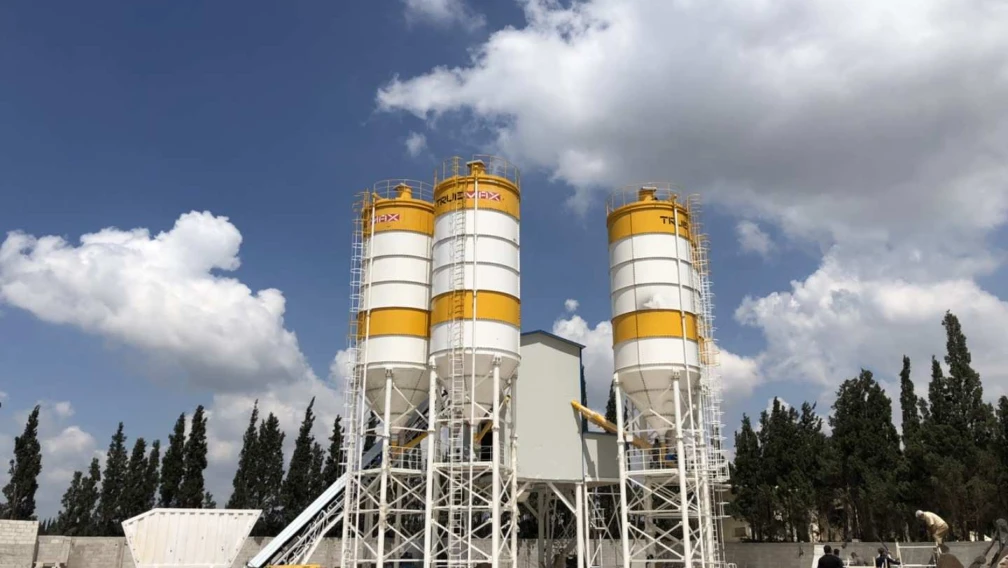
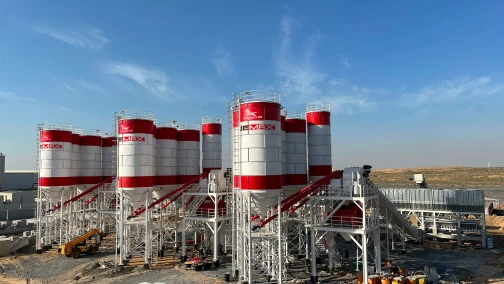
Pour utiliser en toute sécurité des matériaux recyclés, la centrale à béton doit être équipée de contrôles environnementaux avancés. Les parcs de stockage abritant les GBR doivent disposer de réseaux d'arrosage continus à haut volume. Le béton concassé doit être trempé pendant au moins 48 heures pour garantir que les pores capillaires internes de l'ancien mortier soient entièrement remplis d'eau.
Comme les stocks sont maintenus artificiellement humides, la teneur en humidité entrant dans les trémies de pesage fluctue constamment. L'installation doit intégrer des capteurs d'humidité à micro-ondes avancés directement dans les trappes de déchargement des granulats. Ces capteurs mesurent la constante diélectrique exacte du GBR humide en temps réel. L'automate programmable (API / PLC) de la centrale calcule instantanément le poids de l'humidité interne, le déduit du poids cible des granulats et réduit proportionnellement le dosage d'eau liquide, garantissant ainsi un rapport eau/ciment parfaitement maîtrisé.
4. Cinétique de malaxage à double arbre avec des granulats secondaires fragiles
Le mortier résiduel adhérant aux granulats recyclés est mécaniquement plus faible que la roche vierge. Pendant le processus d'homogénéisation, si l'action de malaxage est trop violente ou prolongée, l'ancien mortier se fracturera et se détachera de la pierre hôte.
Cette fracturation crée un pic soudain de particules de poussière ultra-fines dans le mélange, ce qui augmente considérablement la surface totale à enrober par la pâte de ciment, accroît instantanément la demande en eau et réduit la résistance structurelle globale du béton. Pour atténuer la dégradation des granulats, les opérateurs utilisent un malaxeur horizontal robuste à double arbre et programment l'API pour exécuter un cycle de malaxage forcé précis et raccourci (généralement de 45 à 60 secondes) afin d'obtenir une homogénéisation totale avant que les particules de GBR ne commencent à se fracturer sous le cisaillement mécanique des pales en fonte.
5. Ajustements rhéologiques et superplastifiants polycarboxylates
Même avec une pré-saturation rigoureuse, le béton à base de GBR possède intrinsèquement une viscosité plastique et une contrainte de cisaillement plus élevées que les mélanges standard. La texture de surface rugueuse et angulaire du béton concassé augmente la friction interne entre les particules.
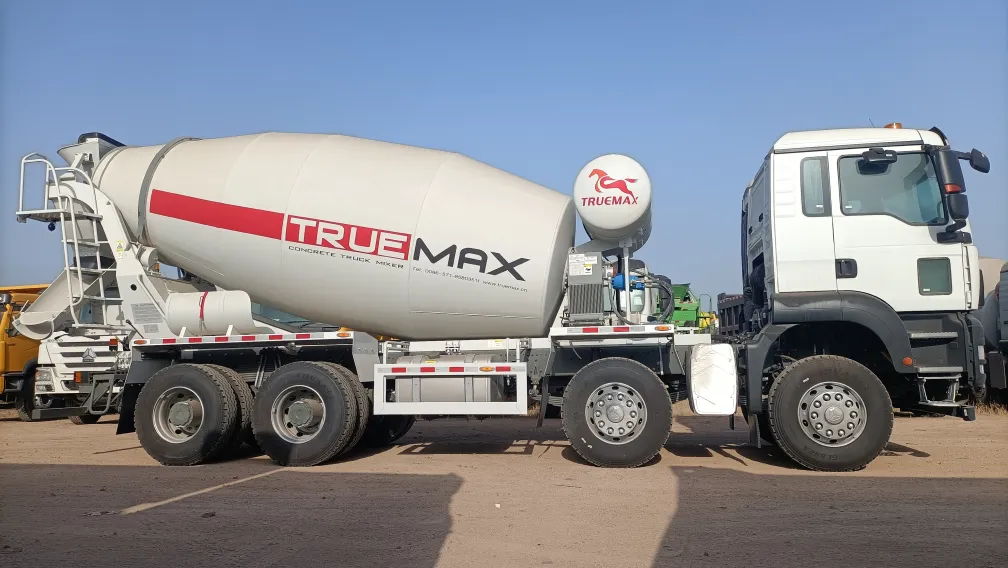
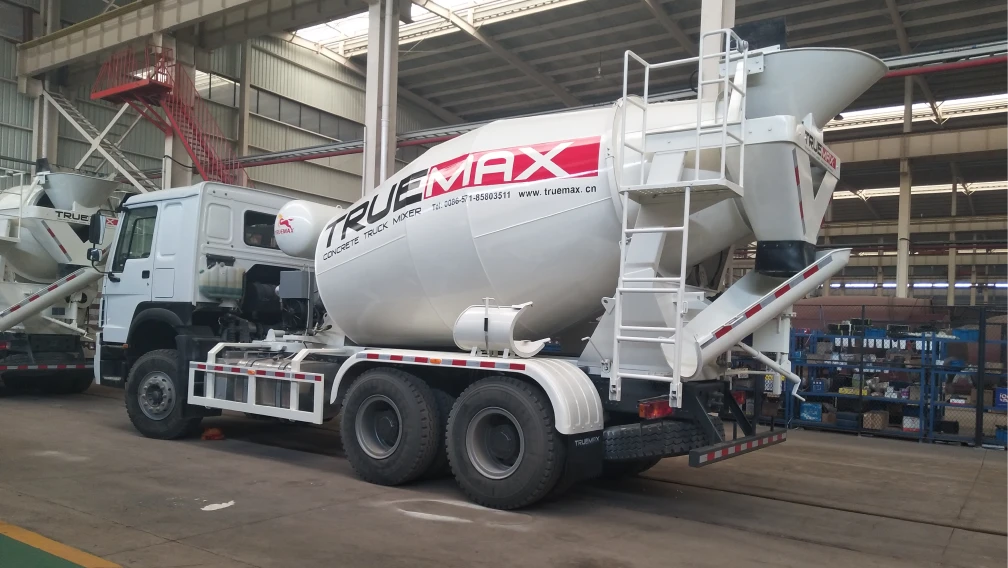
Pour maintenir la fluidité pendant le transport, les gestionnaires de flotte dosent fortement le mélange avec des réducteurs d'eau de haut niveau à base d'éther polycarboxylate (PCE) afin de restaurer artificiellement l'affaissement sans ajouter d'eau en excès. Le camion malaxeur à béton doit maintenir une agitation continue et lente du tambour (2 à 3 tours par minute) pendant le trajet vers le chantier. Une agitation rapide doit être strictement évitée, car l'action de broyage à l'intérieur du tambour écraserait davantage les particules fragiles de GBR, générant de la chaleur et provoquant une perte rapide d'affaissement avant le déchargement.
6. Hydraulique des pompes à béton et contraintes de frottement des conduites
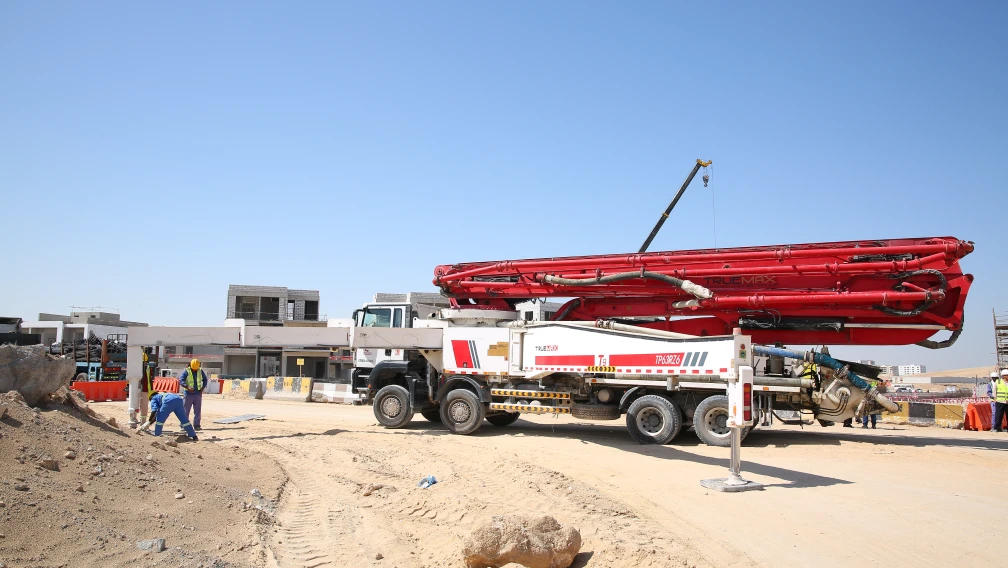
Le pompage du béton GBR nécessite des configurations d'équipement prudentes. L'angularité de la pierre concassée et la viscosité inhérente de la pâte modifiée génèrent une traînée de frottement massive contre les parois internes de la conduite de refoulement.
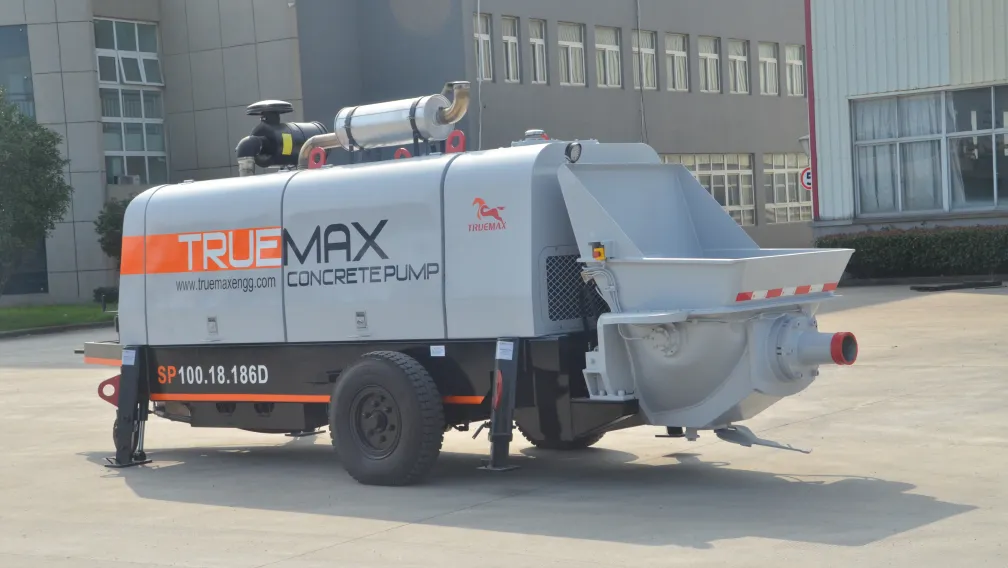
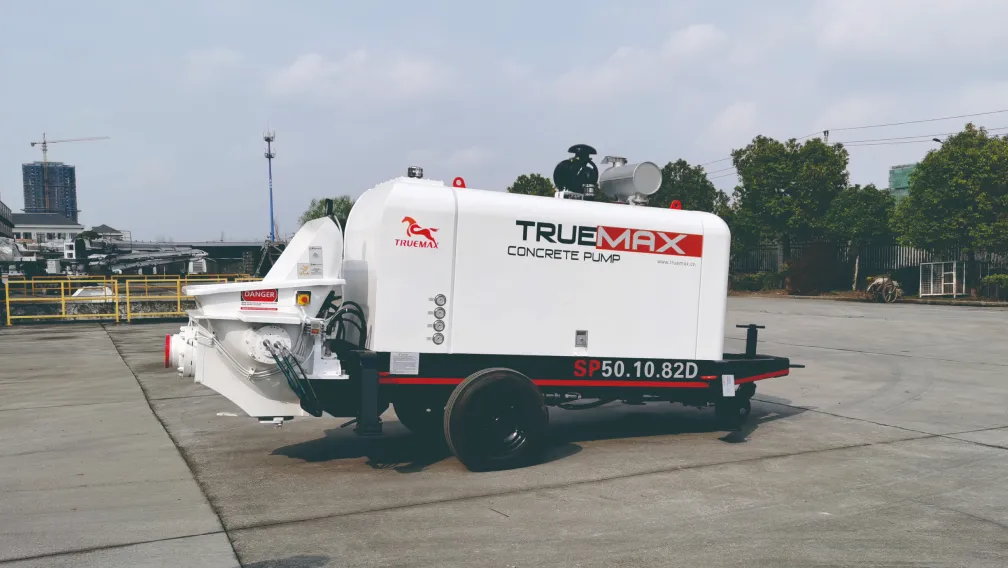
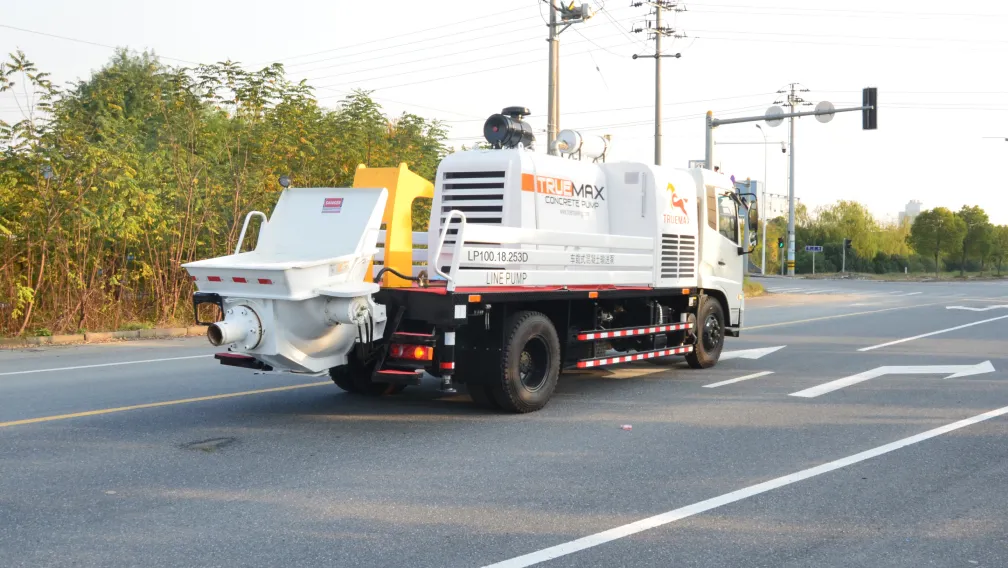
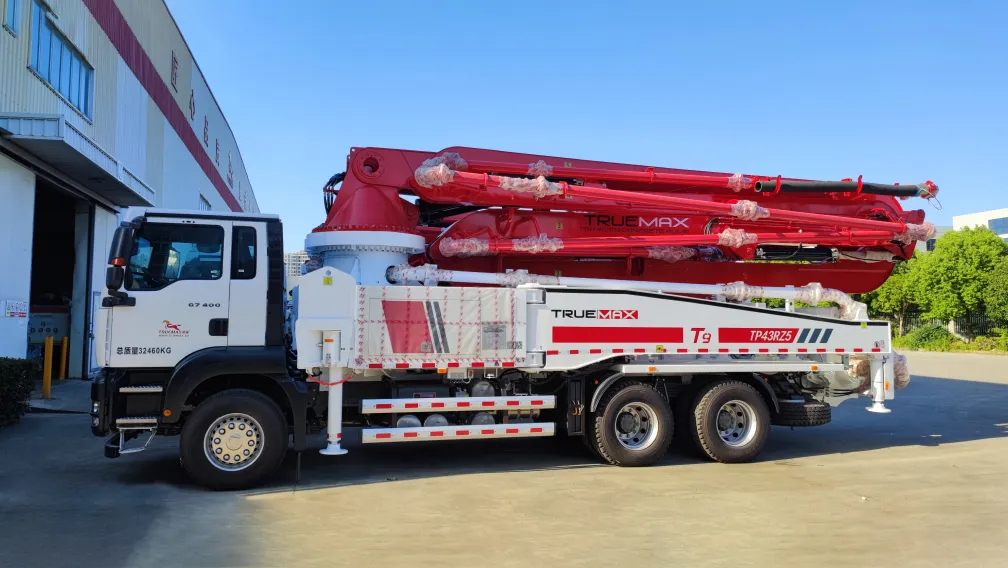
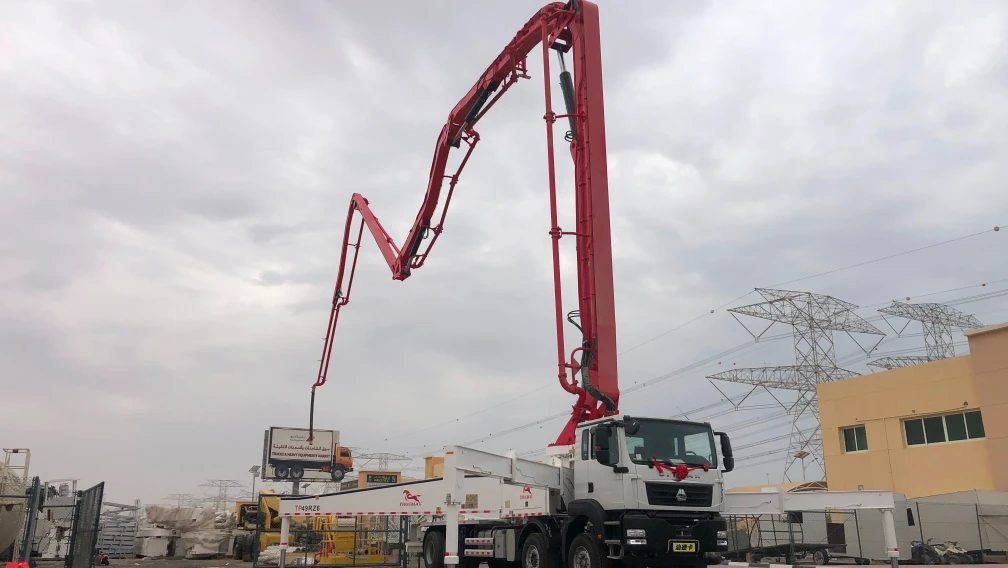
Les opérateurs utilisant une pompe à béton stationnaire doivent configurer le circuit hydraulique en mode d'entraînement haute pression (côté piston) pour surmonter cette résistance extrême. Cependant, si le GBR n'a pas été parfaitement saturé à la centrale, la pression hydraulique intense (dépassant souvent 150 bars) forcera l'eau de gâchage restante à pénétrer dans les pores des granulats. Cette absorption induite par la pression assèche instantanément la pâte, provoquant le blocage des gros granulats en un bouchon mécanique solide.
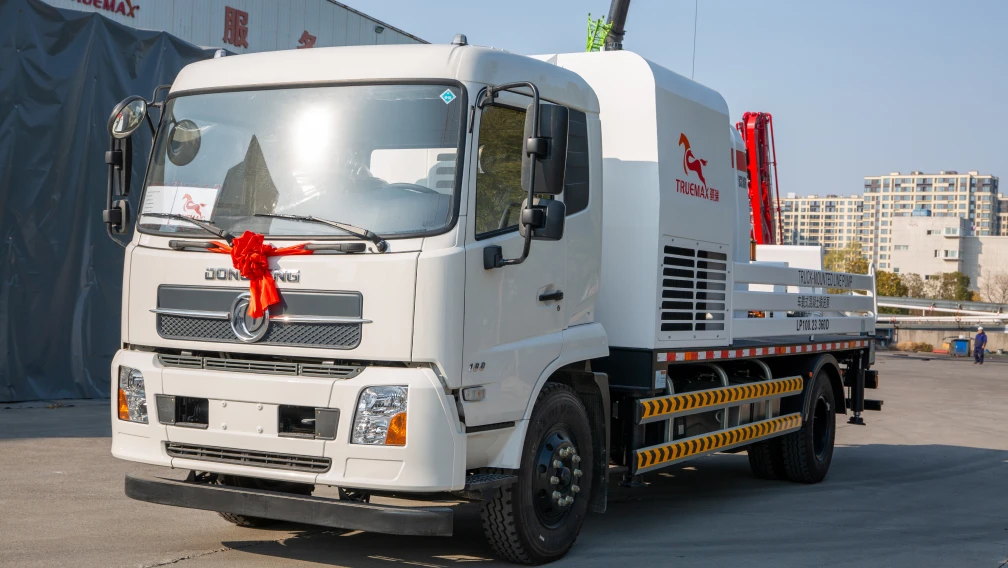
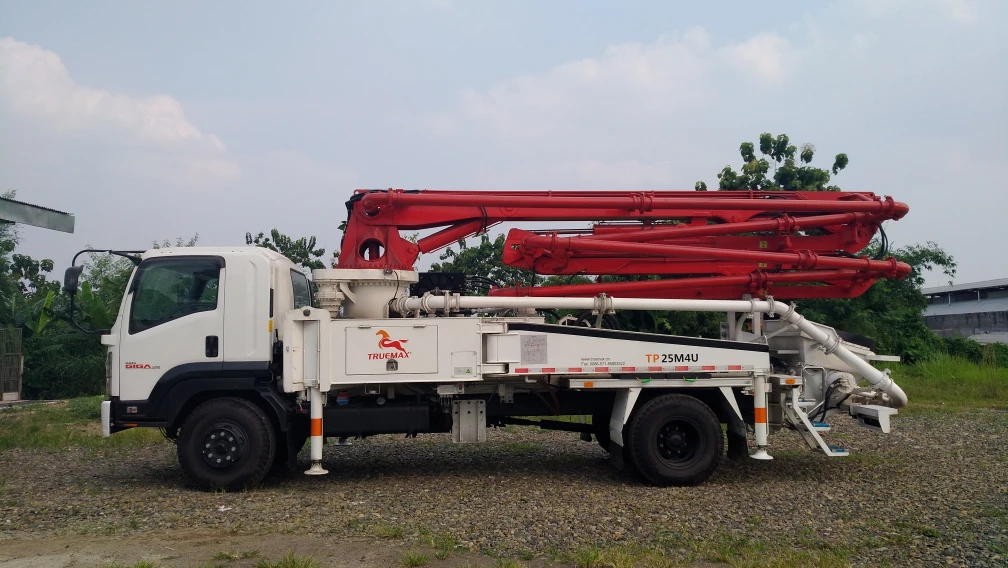
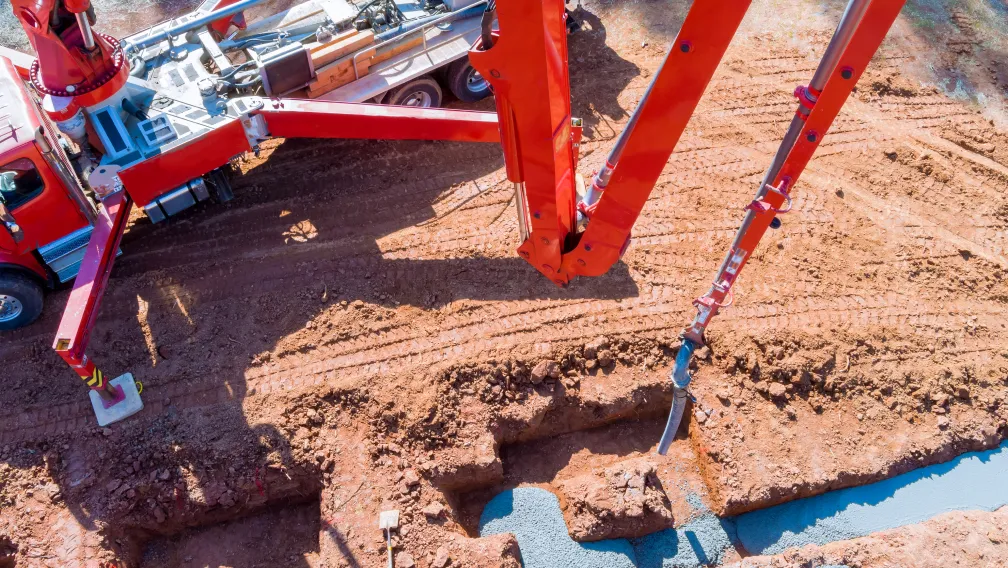
Pour éviter des blocages explosifs des conduites, les ingénieurs imposent le remplacement des tuyaux standard de 125 mm (5 pouces) par des tuyaux en acier à paroi épaisse de 150 mm (6 pouces). Le diamètre interne plus large abaisse considérablement la vitesse d'écoulement et réduit la résistance totale au frottement. Lors de la distribution de GBR à l'aide d'une pompe à béton à flèche sur camion, les opérateurs doivent pomper à des vitesses volumétriques réduites (30 à 40 % du débit maximal) pour éviter de violents pics de pression et un fort rebond de la flèche.
7. Foire aux questions
Q1 : Quel est le pourcentage maximal de GBR pouvant être utilisé dans le béton structurel ?
R : Pour les applications structurelles porteuses, la plupart des codes de construction internationaux limitent le remplacement par des GBR à 20 ou 30 % du volume total des gros granulats afin d'éviter des baisses inacceptables de la résistance à la compression, des taux de retrait plus élevés et une augmentation du fluage structurel.
Q2 : Pourquoi le GBR fait-il perdre son affaissement au béton si rapidement ?
R : Le GBR est recouvert d'un ancien mortier de ciment très poreux. Si les granulats ne sont pas pré-trempés jusqu'à l'état saturé à surface sèche (SSS), ces pores microscopiques agissent comme une éponge, absorbant violemment l'eau de gâchage libre du béton frais et détruisant immédiatement son ouvrabilité.
Q3 : Les granulats de béton recyclé peuvent-ils être utilisés dans une centrale à dosage à sec automatisée ?
R : L'utilisation de GBR dans une opération de dosage à sec est très risquée. Le brassage prolongé à grande vitesse requis pour mélanger le béton dans le tambour du camion écrasera physiquement les particules fragiles de GBR, générant un excès de poussière et ruinant la formulation du mélange avant l'arrivée sur le chantier.
Q4 : Pourquoi ai-je besoin d'une conduite de 150 mm (6 pouces) pour pomper du béton GBR ?
R : Le béton GBR a une viscosité plastique et une friction interne plus élevées en raison de la forme rugueuse et angulaire des pierres concassées. Une conduite de 150 mm offre un volume interne plus important, ce qui ralentit la vitesse d'écoulement et réduit considérablement la friction radiale contre les parois en acier, évitant ainsi les blocages induits par la pression.
Q5 : Comment les capteurs d'humidité à micro-ondes améliorent-ils le dosage des GBR ?
R : Comme le GBR doit être maintenu continuellement humide sur le parc de stockage, sa teneur en humidité fluctue fortement. Les capteurs à micro-ondes lisent la teneur exacte en eau interne du granulat en temps réel lorsqu'il tombe dans la trémie de pesage, permettant à l'ordinateur de déduire la quantité exacte d'eau de la balance à liquide pour éviter toute surhydratation.
Q6 : Que se passe-t-il si une pompe à béton fonctionne à vitesse maximale avec du GBR ?
R : Le pompage du GBR à une vitesse volumétrique maximale génère des pics de pression hydraulique extrêmes. Cette pression soudaine force la pâte de ciment liquide à pénétrer dans les pores des granulats, asséchant instantanément le mélange. La perte soudaine de lubrification provoque l'enchevêtrement des pierres angulaires, formant un bouchon mécanique catastrophique pouvant rompre la conduite.
8. Consultation technique d'équipement
L'intégration de matériaux recyclés dans votre exploitation commerciale de béton nécessite une manutention spécialisée des matériaux, des capteurs d'humidité de précision et un système hydraulique de pompage robuste. Pour des mises à niveau personnalisées de l'automatisation des centrales à béton, des malaxeurs à double arbre de grande capacité et des configurations de conduites robustes de 150 mm adaptées au traitement des GBR, soumettez vos paramètres opérationnels à l'équipe d'ingénierie Truemax pour recevoir une proposition technique complète dans les 24 heures.
-

TRUEMAX
Fabricant d'équipements pour travaux de béton et de constructionLa société TRUEMAX a été fondée en 2003. Nous concevons, fabriquons et fournissons des pompes à béton, des installations de concassage et des engins de levage pour la construction depuis notre usine à Haining (Chine) vers des chantiers dans plus de 120 pays du monde.