

 Langue

1. Les principes d'ingénierie du dimensionnement des pompes à béton
La sélection de la bonne pompe à béton pour un projet de construction commerciale nécessite une évaluation mathématique rigoureuse des exigences de rendement volumétrique et des pertes de charge totales du système. Sous-dimensionner une pompe entraîne des calages chroniques de l'équipement, des blocages de canalisations et des retards dans les calendriers de construction. À l'inverse, un surdimensionnement immobilise des dépenses en capital inutiles et introduit des frais d'exploitation excessifs.
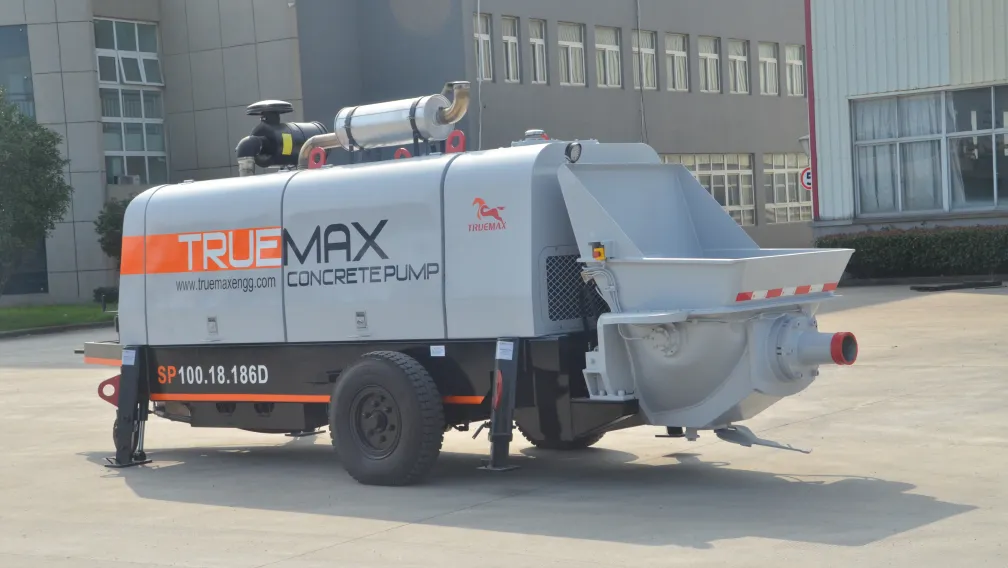
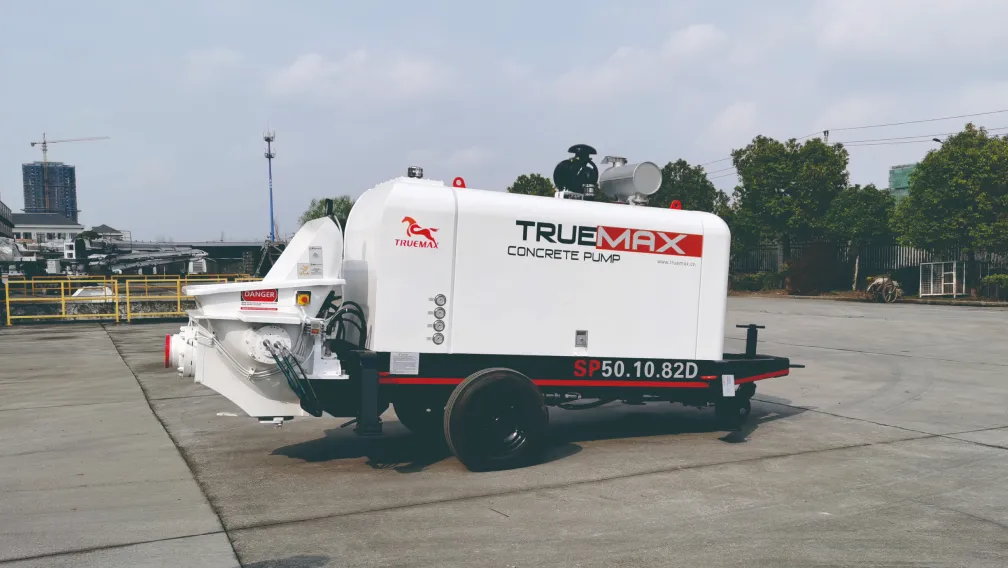
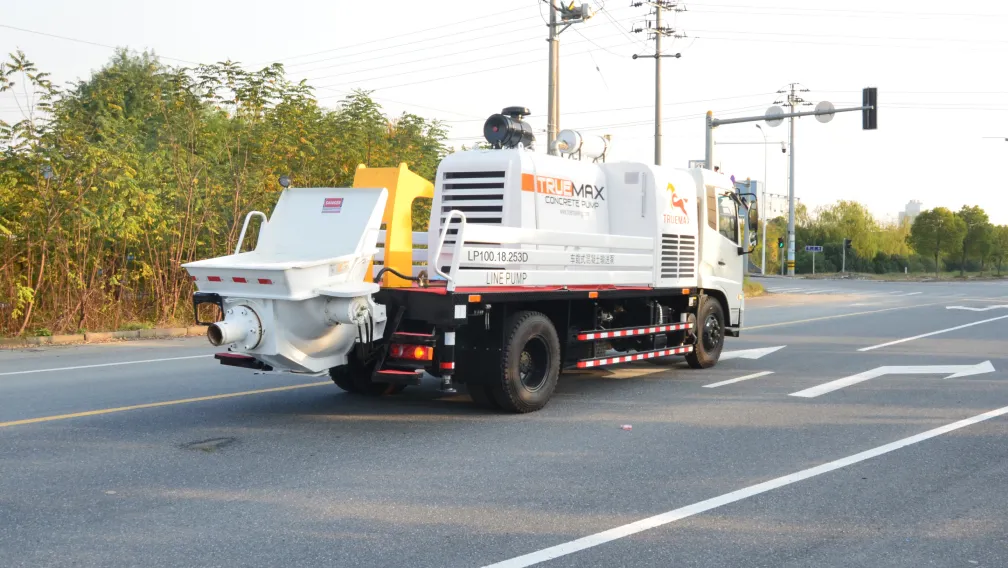
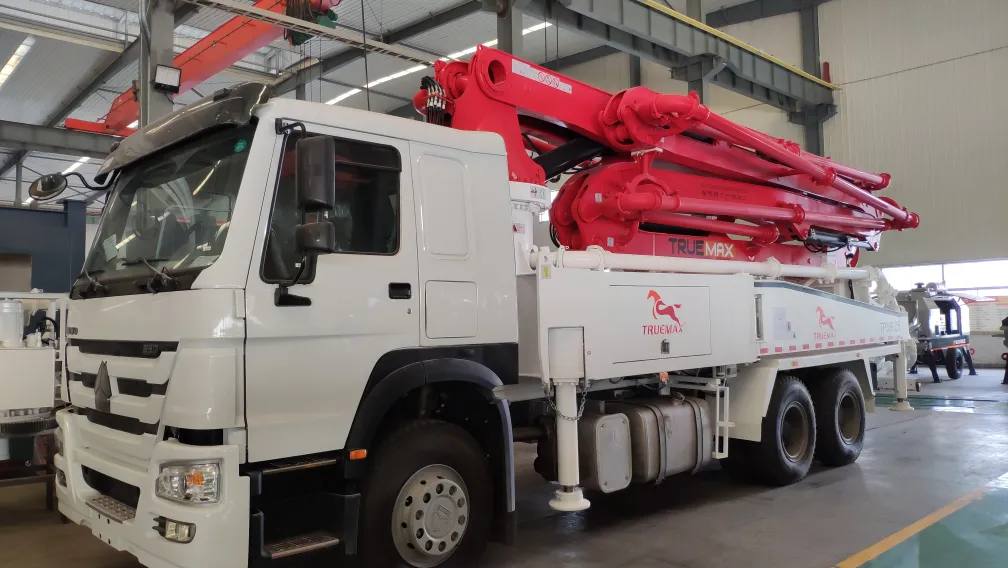
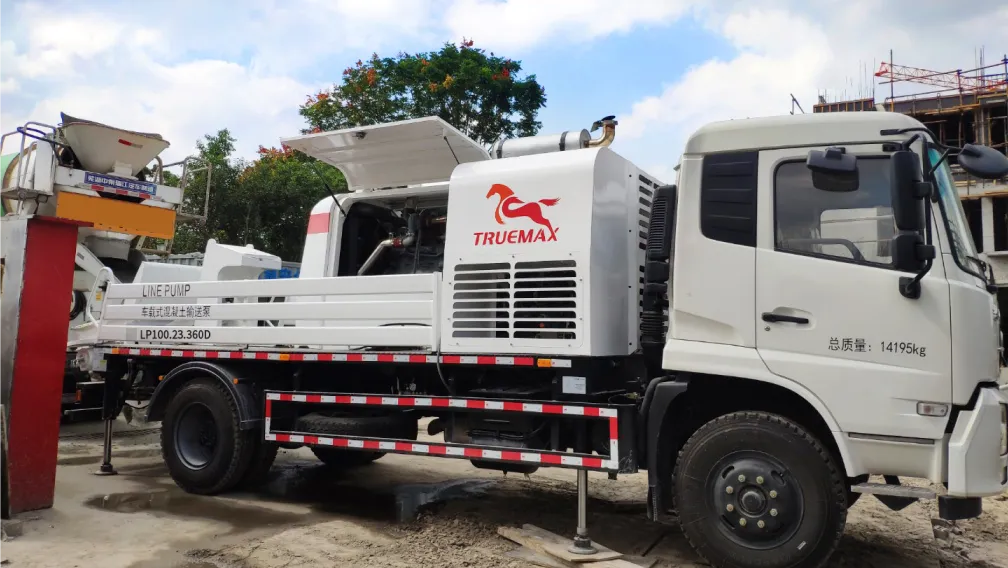
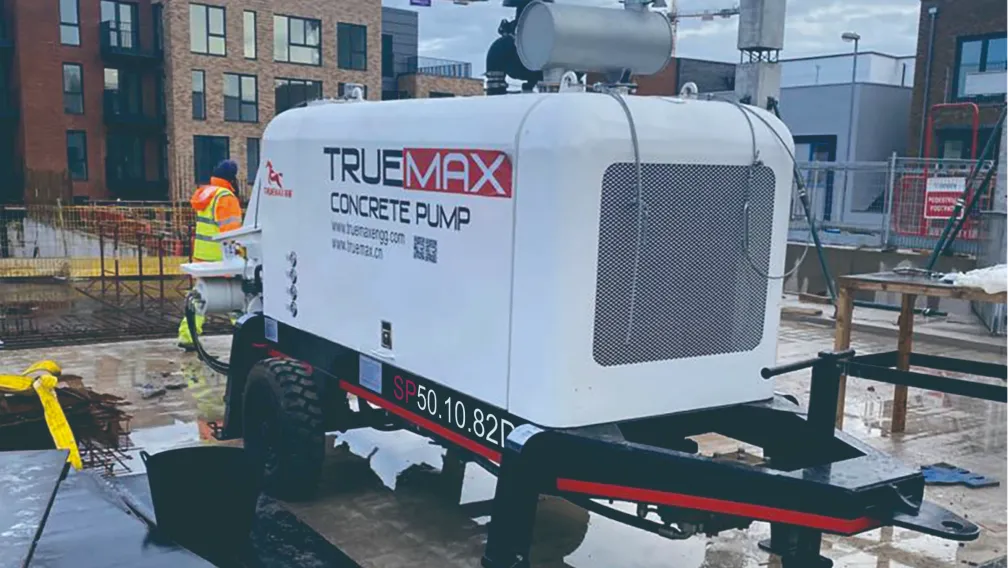
Les ingénieurs du projet doivent calculer la demande volumétrique horaire maximale en utilisant le volume structurel de la plus grande coulée monolithique prévue divisé par la fenêtre de temps disponible. Cependant, la capacité volumétrique ne représente que la moitié de l'équation de dimensionnement. Le circuit hydraulique de la machine doit être adapté à la résistance totale équivalente de la canalisation, en tenant compte du frottement horizontal, de la pression de la colonne verticale et des propriétés rhéologiques spécifiques du mélange. Assurer une synergie d'équipement appropriée sur le chantier commence par l'évaluation des courbes de performance de base de la pompe à béton stationnaire ou des unités mobiles déployées.
2. Équilibrer le rendement volumétrique et la pression de refoulement
Dans les systèmes de pompage hydraulique volumétrique, le volume et la pression partagent une relation de fonctionnement inverse. Pour une puissance de moteur diesel et une configuration de cylindrée de pompe hydraulique données, une machine ne peut pas fournir un volume maximal et une pression maximale simultanément.
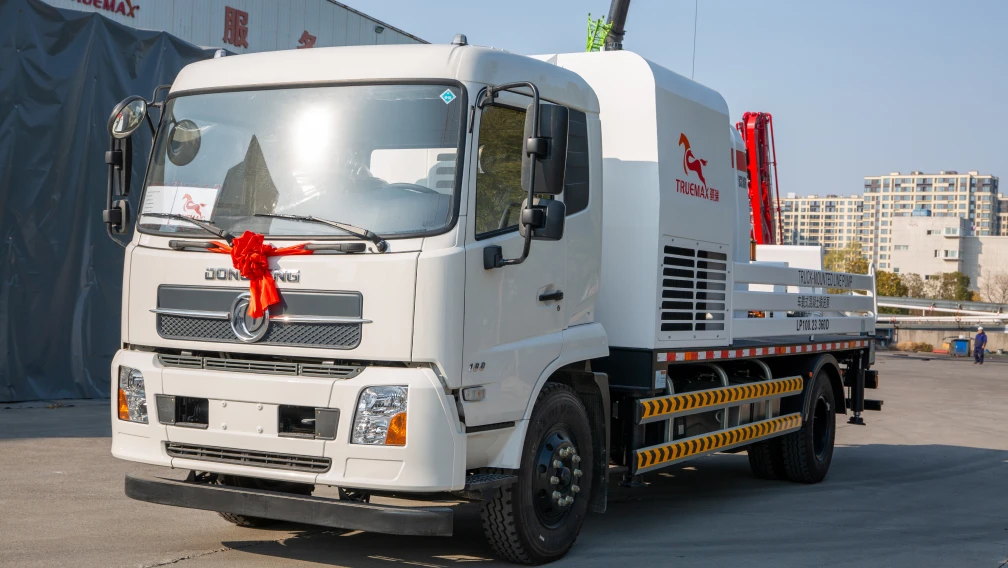
Lorsqu'elle fonctionne en mode grand volume et basse pression (généralement un fonctionnement du vérin hydraulique côté tige), la machine effectue des cycles rapides pour décharger de grandes quantités de béton sur de courtes distances horizontales. Ce mode est idéal pour les dalles de fondation massives et les planchers commerciaux de faible niveau. Lorsque les élévations structurelles augmentent ou que les parcours de canalisations s'étendent au-delà de 300 mètres, les opérateurs doivent basculer le circuit hydraulique en mode d'entraînement côté piston. Cela échange la vitesse volumétrique contre une poussée linéaire extrême, élevant les pressions de refoulement du béton jusqu'à 26 MPa (260 bar) pour surmonter le frottement interne des tuyaux.
3. Optimisation du tracé des canalisations et minimisation des pertes de charge
La géométrie de la canalisation exerce une profonde influence sur l'efficacité hydraulique globale. Chaque changement de direction, réduction de diamètre et transition du tuyau en acier au tuyau de refoulement en caoutchouc introduit des turbulences localisées et une résistance de frottement.
Pour minimiser les pics de pression, les ingénieurs suivent des règles de tracé strictes :
- Minimiser les coudes à 90 degrés : Chaque coude en acier standard à 90 degrés introduit une résistance équivalente à 3 à 5 mètres de tuyau horizontal droit. Les planificateurs doivent acheminer les canalisations en utilisant des courbes douces à 45 degrés partout où la géométrie de la structure le permet.
- Transitions de diamètre cohérentes : Ne réduisez jamais brusquement le diamètre d'une canalisation (par exemple, passer d'une ligne principale de 150 mm directement à un tuyau de 100 mm). Les réductions soudaines de diamètre restreignent la vitesse d'écoulement, provoquant des pics de pression massifs et un emboîtement immédiat des granulats.
- Ancrage sécurisé : Les impulsions à haute pression générées lors du déplacement de la vanne en S créent de graves ondes de choc mécaniques. Les conduites montantes verticales doivent être rigidement ancrées aux murs de cisaillement structurels à chaque intervalle d'étage pour éviter les vibrations des tuyaux et la séparation des joints.
4. Sélection du groupe motopropulseur : Moteurs diesel conformes aux normes vs Moteurs électriques
Le choix du groupe motopropulseur dicte où et avec quelle efficacité une pompe à béton peut fonctionner. Les entrepreneurs doivent équilibrer la disponibilité des infrastructures du site par rapport aux réglementations environnementales régionales.
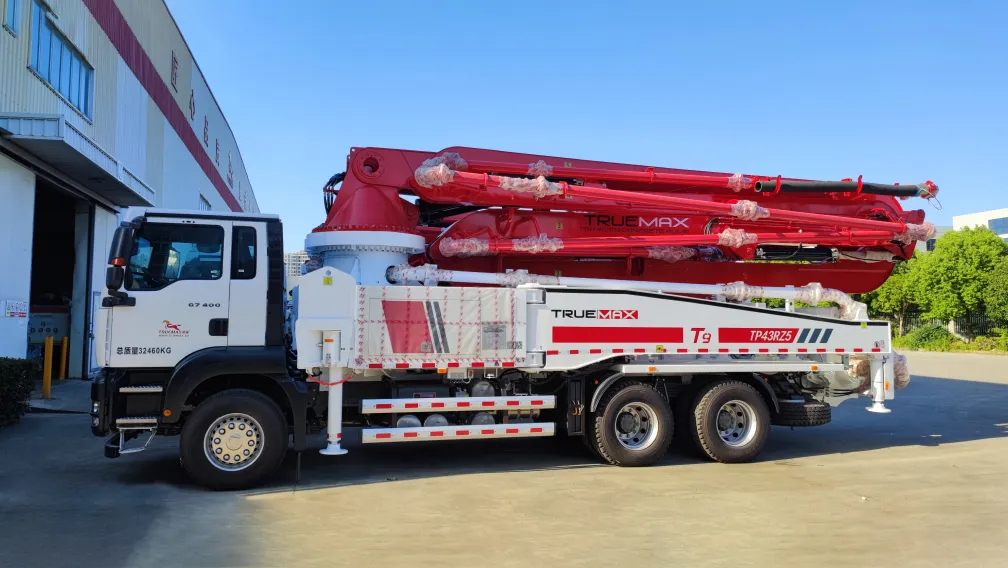
Les unités à moteur diesel offrent une autonomie complète pour les projets d'infrastructures civiles éloignées, les ponts autoroutiers et les nouveaux développements. Lors de l'achat d'unités diesel, les gestionnaires de flotte doivent s'assurer que le niveau d'émission du moteur correspond aux exigences légales locales, allant des normes Euro II à Euro V ou Tier 4 Final, complétées par des systèmes de réduction catalytique sélective AdBlue fonctionnels. Pour les développements urbains à long terme, les usines de fabrication de béton préfabriqué et les projets de creusement de tunnels souterrains où la ventilation des gaz d'échappement est restreinte, les configurations de moteurs électriques offrent zéro émission locale, des frais de maintenance réduits et des niveaux de bruit sur le chantier considérablement réduits.
5. Synchronisation de la flotte : Faire correspondre les centrales et les systèmes de distribution
Une pompe à béton ne fonctionne pas de manière isolée ; elle agit comme le lien critique reliant la production de matériaux au placement structurel final. Si la livraison des matériaux depuis la source de production faiblit, l'efficacité opérationnelle de la pompe s'effondre.
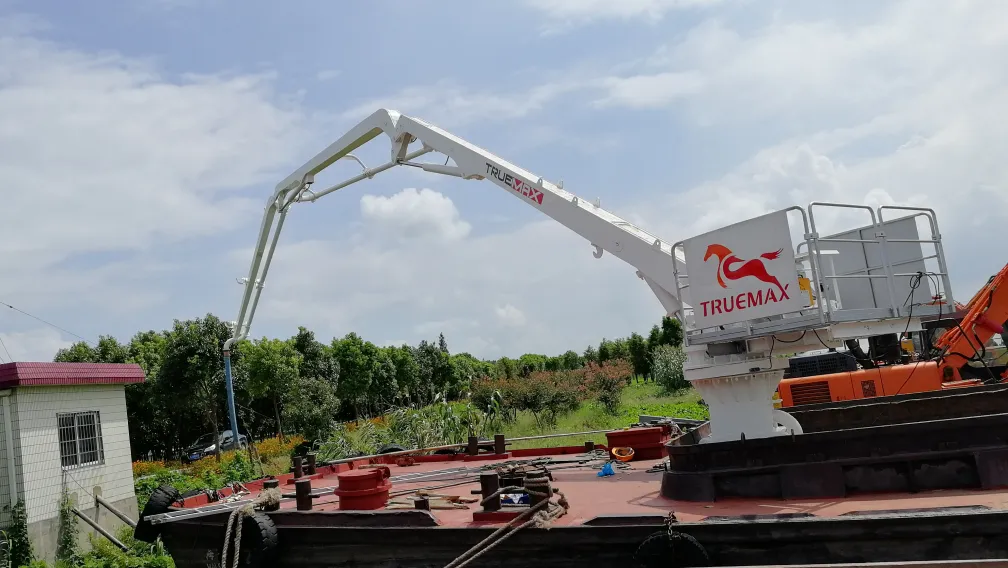
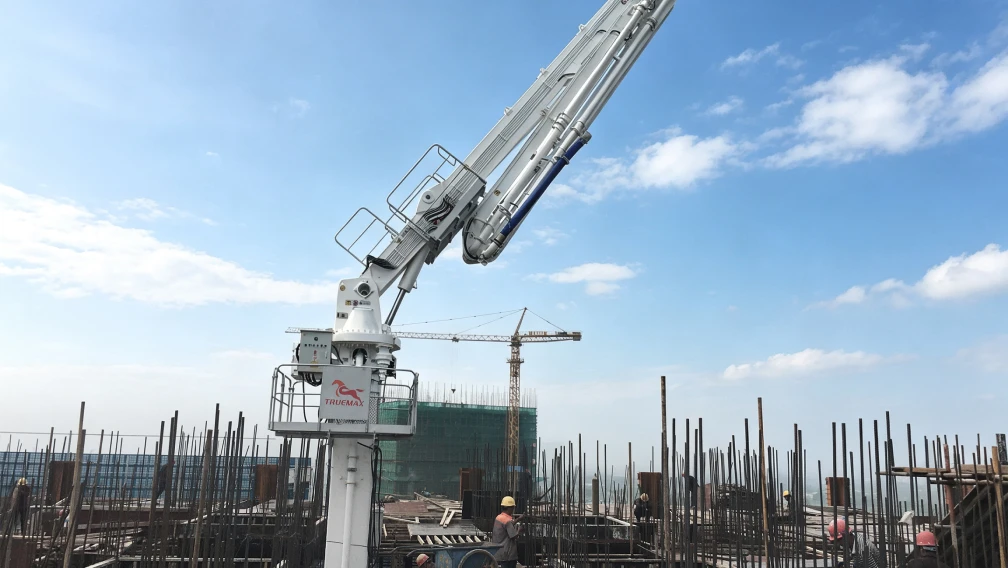
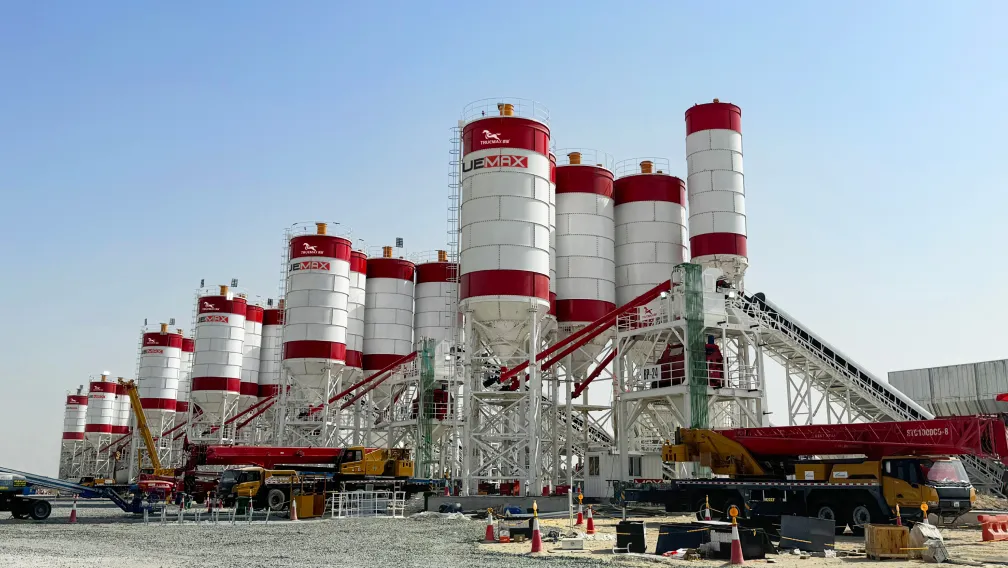
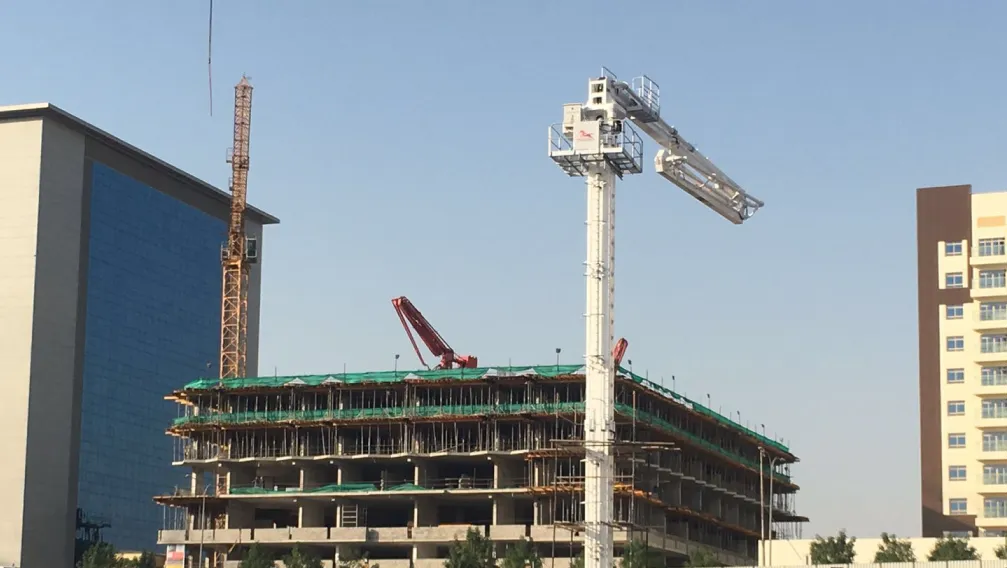
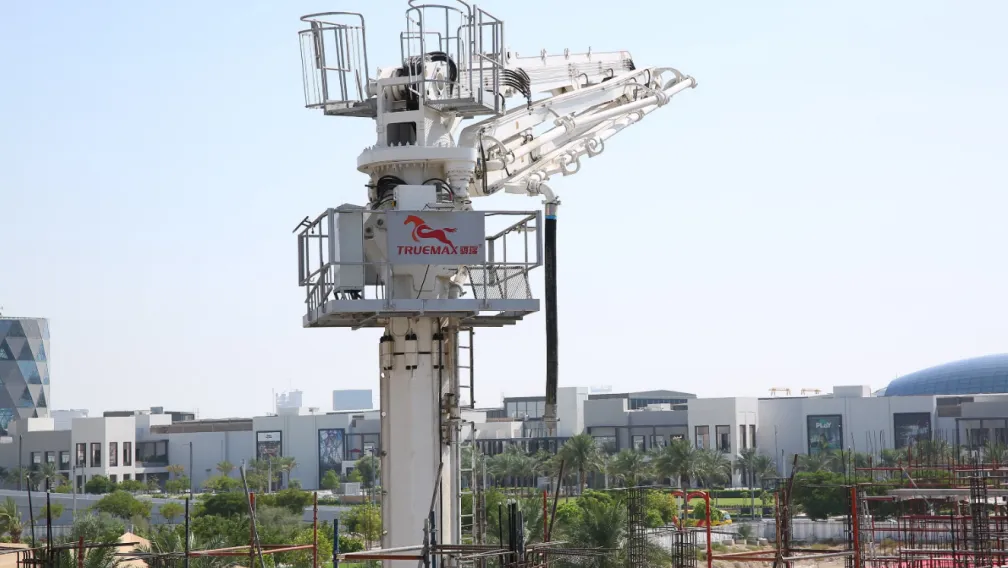
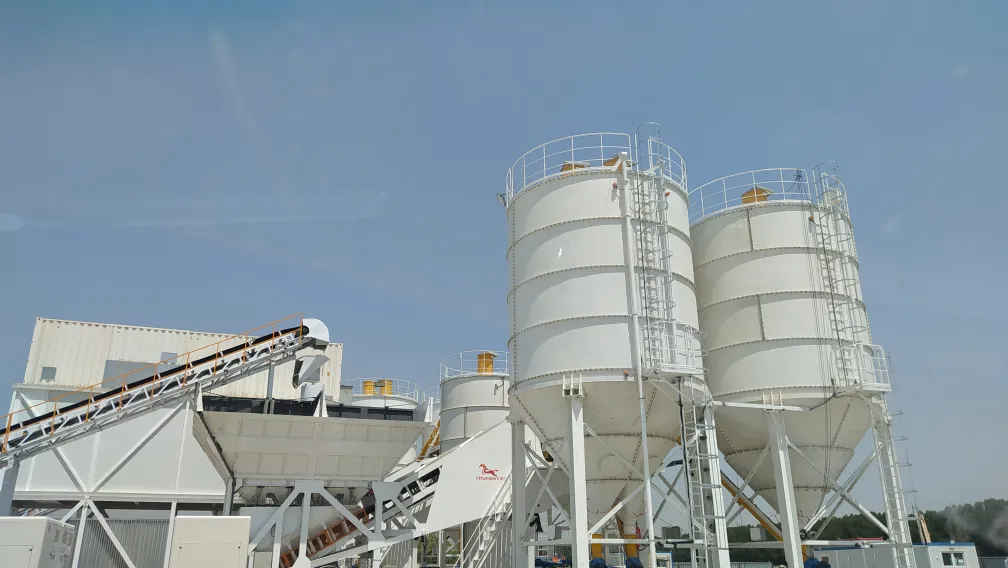
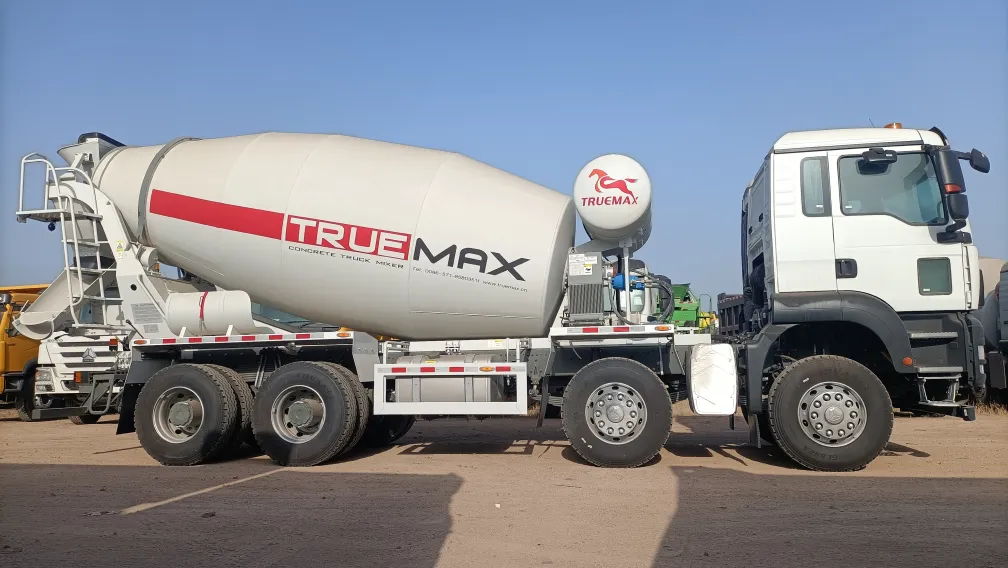
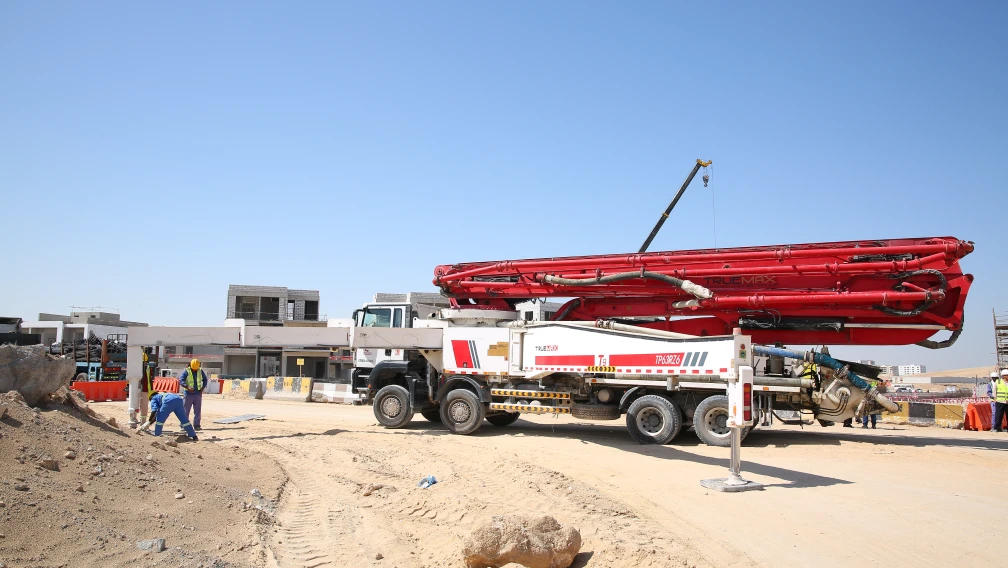
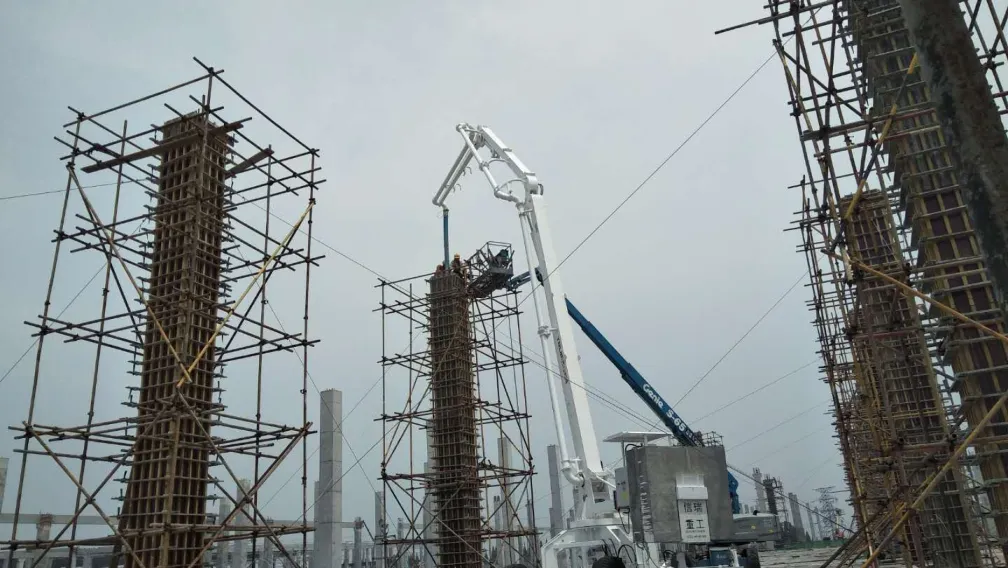
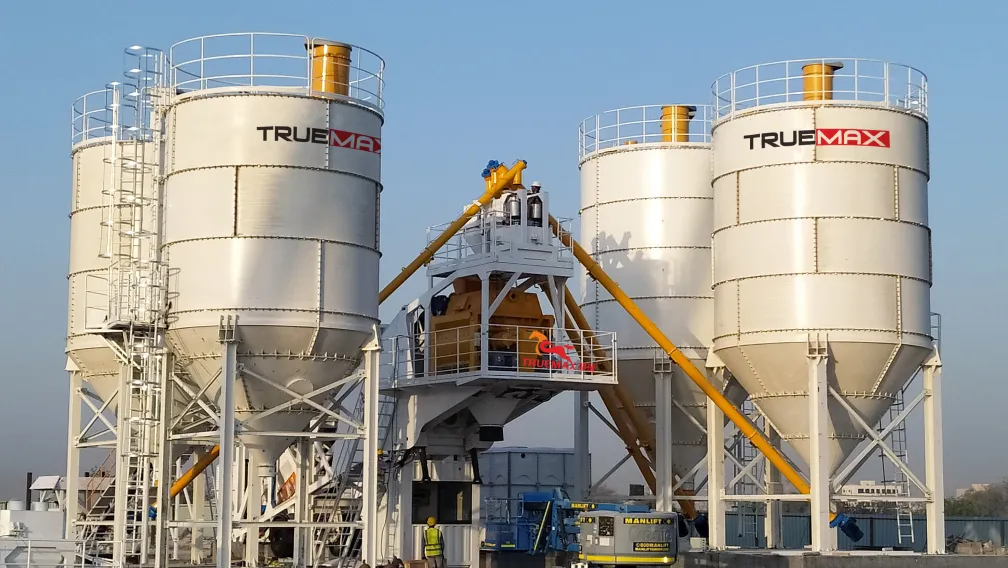
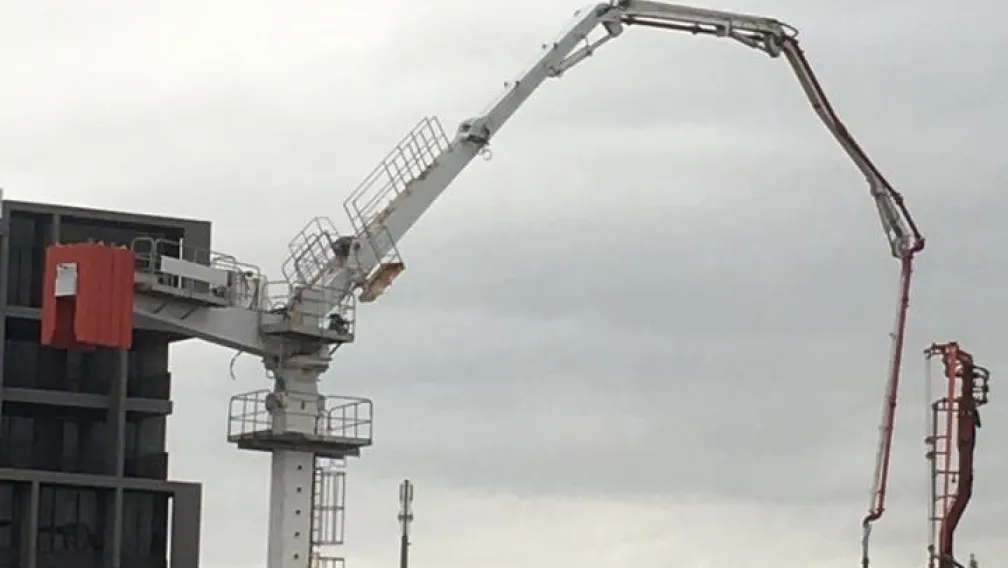
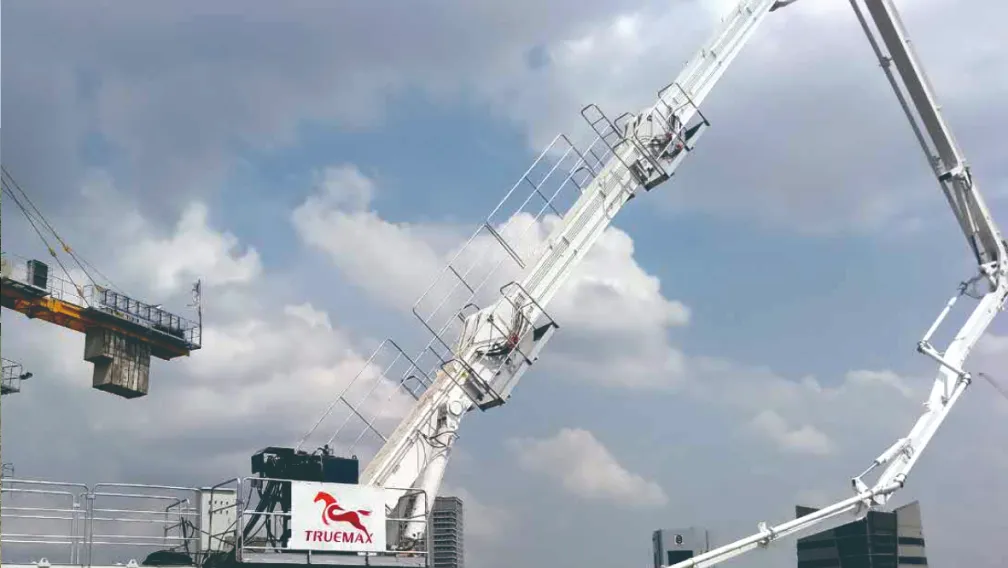
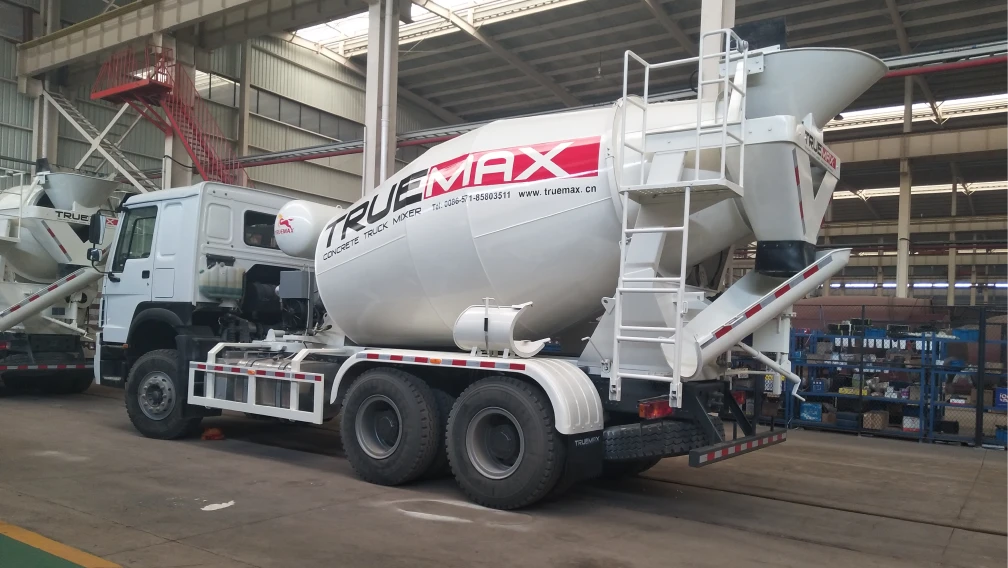
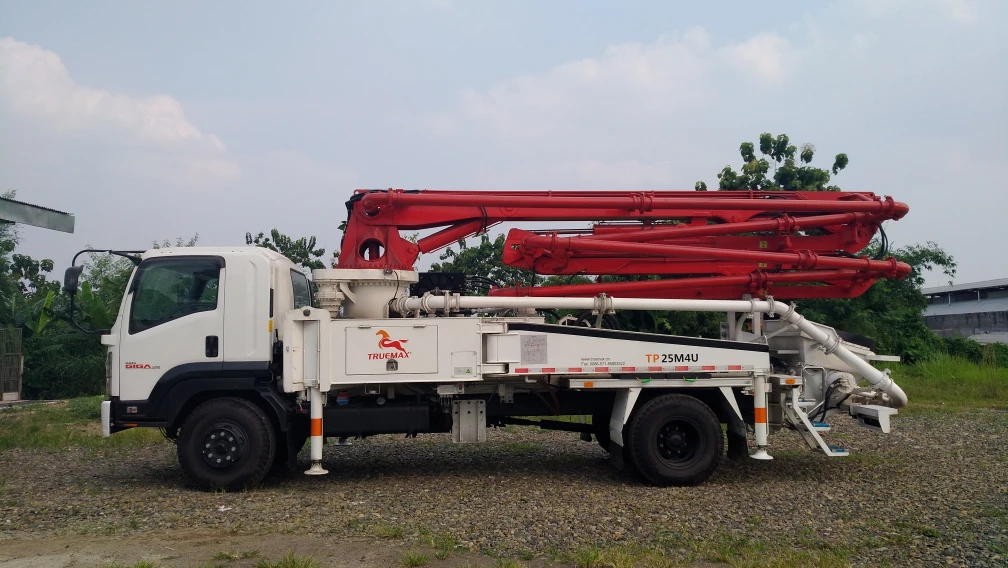
Les entrepreneurs doivent synchroniser le rendement de la pompe avec la capacité de production réelle de la centrale à béton locale et la vitesse de rotation des camions malaxeurs à béton. Si des retards de dosage ou de transit surviennent, le béton restant statique à l'intérieur de la canalisation commencera à prendre, provoquant de graves blocages de ligne. Pour les coulées étendues de dalles surélevées où la manipulation manuelle des canalisations est impraticable, les pompes au sol sont couplées directement à une flèche de distribution de béton montée sur tour, établissant un réseau de distribution verticale fluide et très efficace.
6. Maintenance préventive et gestion de l'usure tribologique
Le maintien de performances hydrauliques et mécaniques optimales nécessite le strict respect des protocoles de maintenance tribologique quotidiens. Les interfaces limites mobiles à l'intérieur de la trémie à matériaux — en particulier la plaque d'usure en lunettes et l'anneau de coupe — subissent un frottement abrasif extrême contre le sable coupant et les granulats concassés.
Les opérateurs doivent inspecter l'écartement entre la plaque à lunettes et l'anneau de coupe chaque semaine, en ajustant les écrous de tension extérieurs de la trémie pour compenser l'érosion normale du métal. De plus, la boîte à eau intermédiaire doit être vérifiée quotidiennement. Une décoloration laiteuse ou un coulis de ciment gris à l'intérieur du réservoir d'eau signale que les coupelles de piston en polyuréthane sont usées et permettent un contournement du coulis, nécessitant un remplacement immédiat pour protéger les tiges du vérin hydraulique principal contre les rayures abrasives.
7. Foire aux questions (FAQ)
Q1 : Comment calculer la pression totale requise pour une installation de pompage complexe ?
R : La pression totale requise est calculée en additionnant la perte par frottement des tuyaux en acier horizontaux, la pression statique de la colonne d'eau des conduites montantes verticales (0,24 bar par mètre pour le béton standard) et la résistance ajoutée de tous les coudes, réducteurs et tuyaux d'extrémité en caoutchouc. La valeur calculée doit rester bien en dessous de la pression maximale en bar de la pompe.
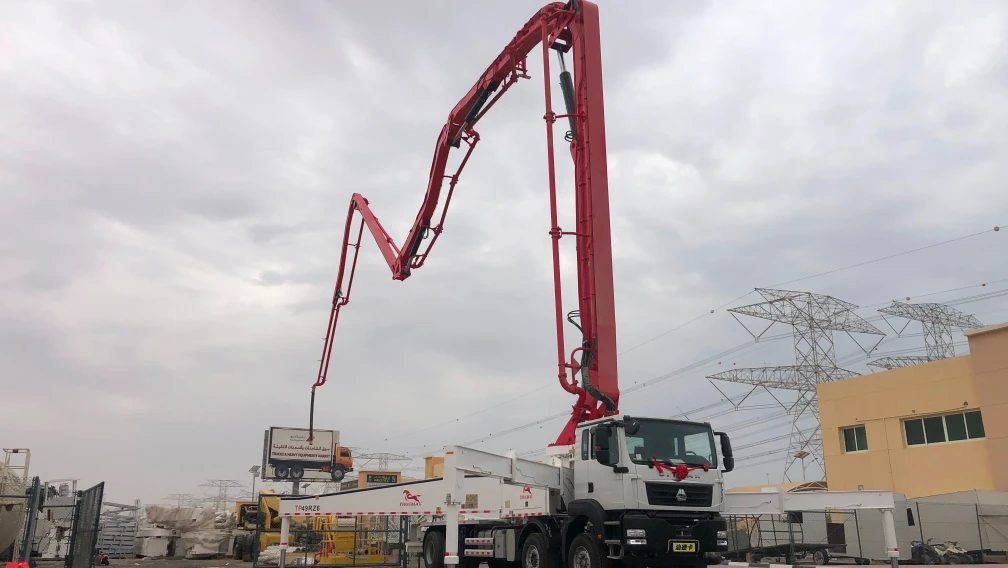
Q2 : Quel est le principal avantage d'une transmission de prise de force (PTO) à arbre divisé sur les pompes montées sur camion ?
R : Une prise de force (PTO) à arbre divisé détourne 100 % de la puissance du moteur diesel principal du camion pour entraîner le réseau de pompes hydrauliques principal à l'arrivée sur le chantier, éliminant ainsi le poids, la consommation de carburant et les frais de maintenance d'un moteur esclave auxiliaire indépendant.
Q3 : Pourquoi la réduction du diamètre de la canalisation provoque-t-elle des blocages lors du pompage de mélanges rigides ?
R : La diminution du diamètre du tuyau force les particules de béton à s'entasser, augmentant la contrainte de cisaillement interne et le frottement contre les parois du tuyau. Cette restriction fait grimper la pression de pompage requise et amène fréquemment les gros granulats à se verrouiller en un bouchon inamovible.
Q4 : Comment la température ambiante affecte-t-elle la viscosité de l'huile hydraulique lors d'un pompage prolongé ?
R : Le pompage continu à forte charge génère une énergie thermique extrême, fluidifiant l'huile hydraulique. Si la température de l'huile dépasse les limites du fabricant, la viscosité chute, entraînant des fuites internes de la pompe, une réduction de l'efficacité volumétrique et un calage potentiel sous des charges à haute pression.
Q5 : Quels sont les signes avant-coureurs d'un blocage imminent de la canalisation ?
R : Les signes avant-coureurs incluent des pics soudains et brusques sur le manomètre hydraulique, des surtensions erratiques ou des secousses violentes de la canalisation de refoulement pendant les transitions de course, et un changement notable dans la fréquence sonore de la vanne en S qui se déplace à l'intérieur de la trémie.
Q6 : Les pompes remorques stationnaires peuvent-elles être converties du diesel à l'énergie électrique sur site ?
R : Non, la conversion d'un groupe motopropulseur nécessite le remplacement de l'ensemble du carter de moteur, de la cloche d'embrayage, de l'ensemble d'accouplement et des panneaux de commande électriques. La sélection de la puissance doit être finalisée lors de l'achat initial en fonction de la disponibilité des services publics sur le chantier.
8. Consultation technique sur l'équipement
La configuration d'un système de pompage de béton optimisé exige une analyse d'ingénierie précise des élévations de votre projet, des objectifs de production quotidiens et des spécifications des granulats. Pour un dimensionnement d'équipement sur mesure, des tableaux d'optimisation hydraulique et des propositions de systèmes complets, soumettez les plans de votre projet à l'équipe d'ingénierie de Truemax pour recevoir une évaluation technique complète dans les 24 heures.
-

TRUEMAX
Fabricant d'équipements pour travaux de béton et de constructionLa société TRUEMAX a été fondée en 2003. Nous concevons, fabriquons et fournissons des pompes à béton, des installations de concassage et des engins de levage pour la construction depuis notre usine à Haining (Chine) vers des chantiers dans plus de 120 pays du monde.